

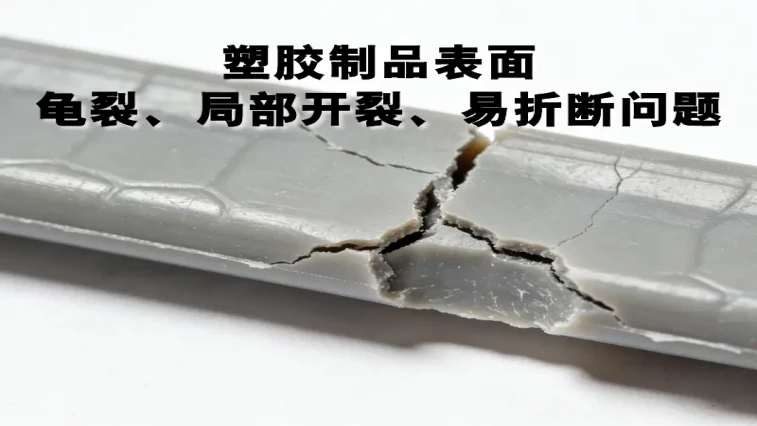
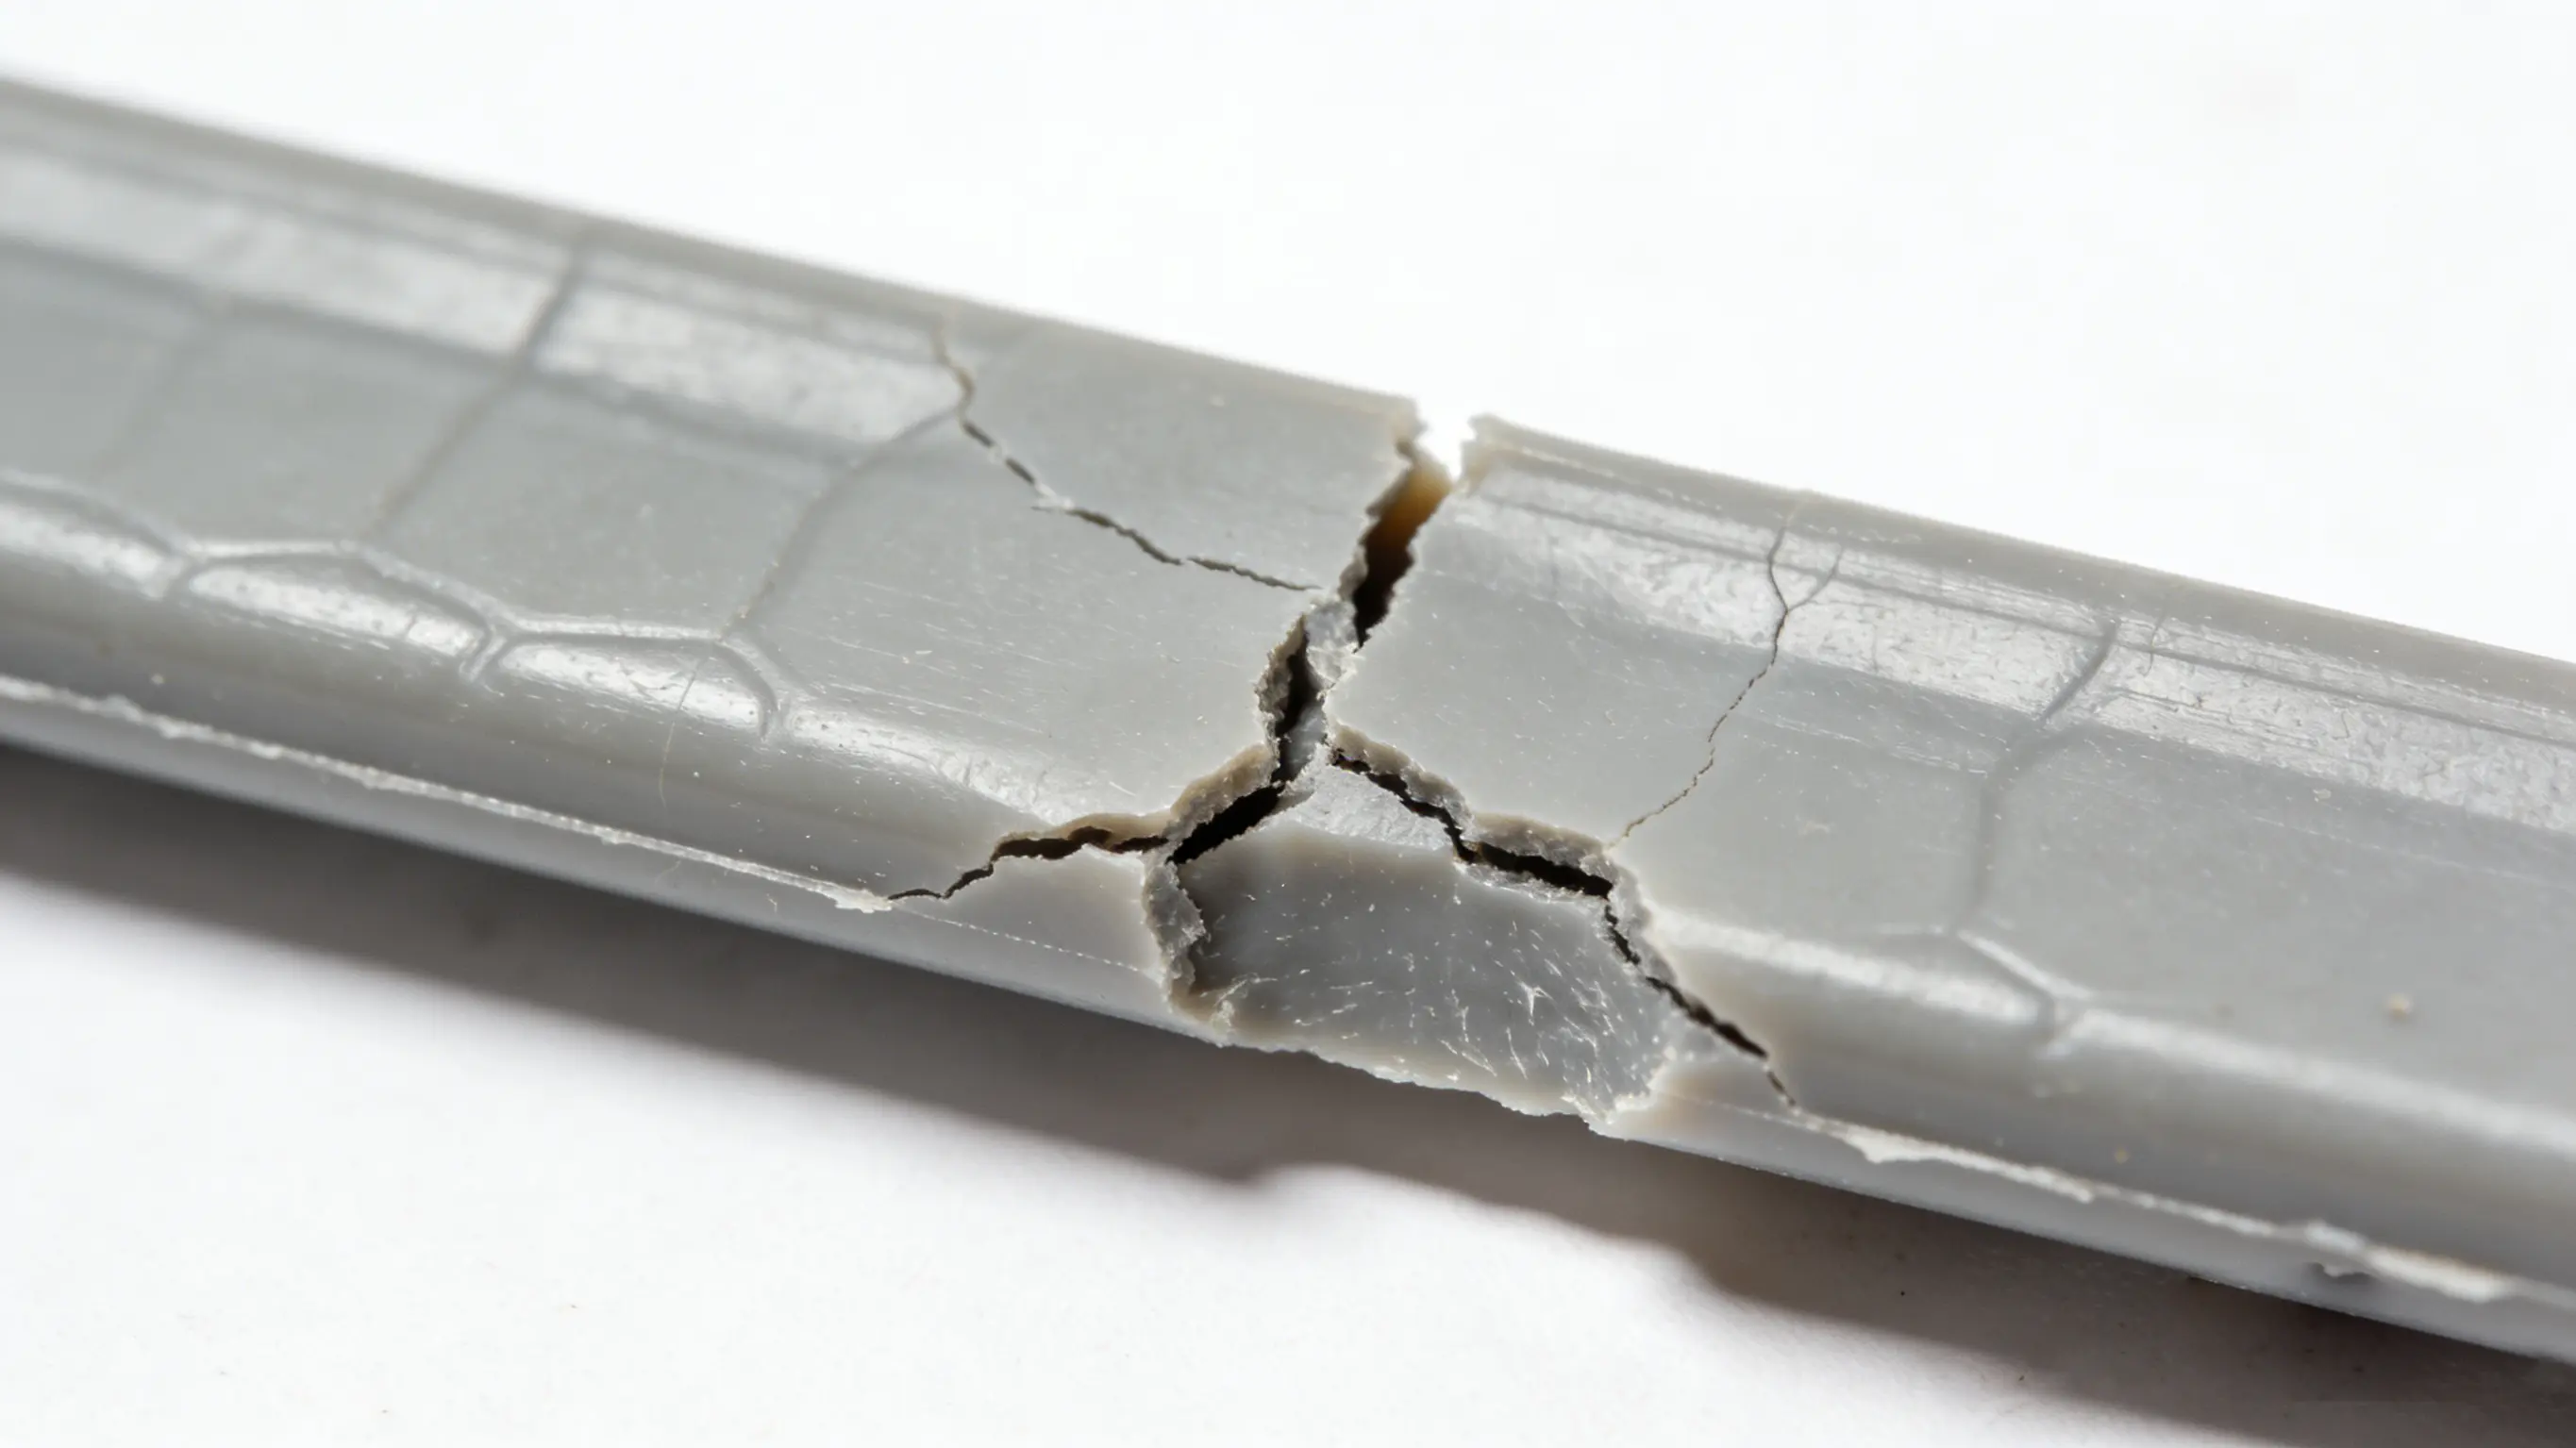
一、现象描述 制品表面龟裂、局部易开裂、受力易折断
二、详细原因分析
1. 原料与干燥问题
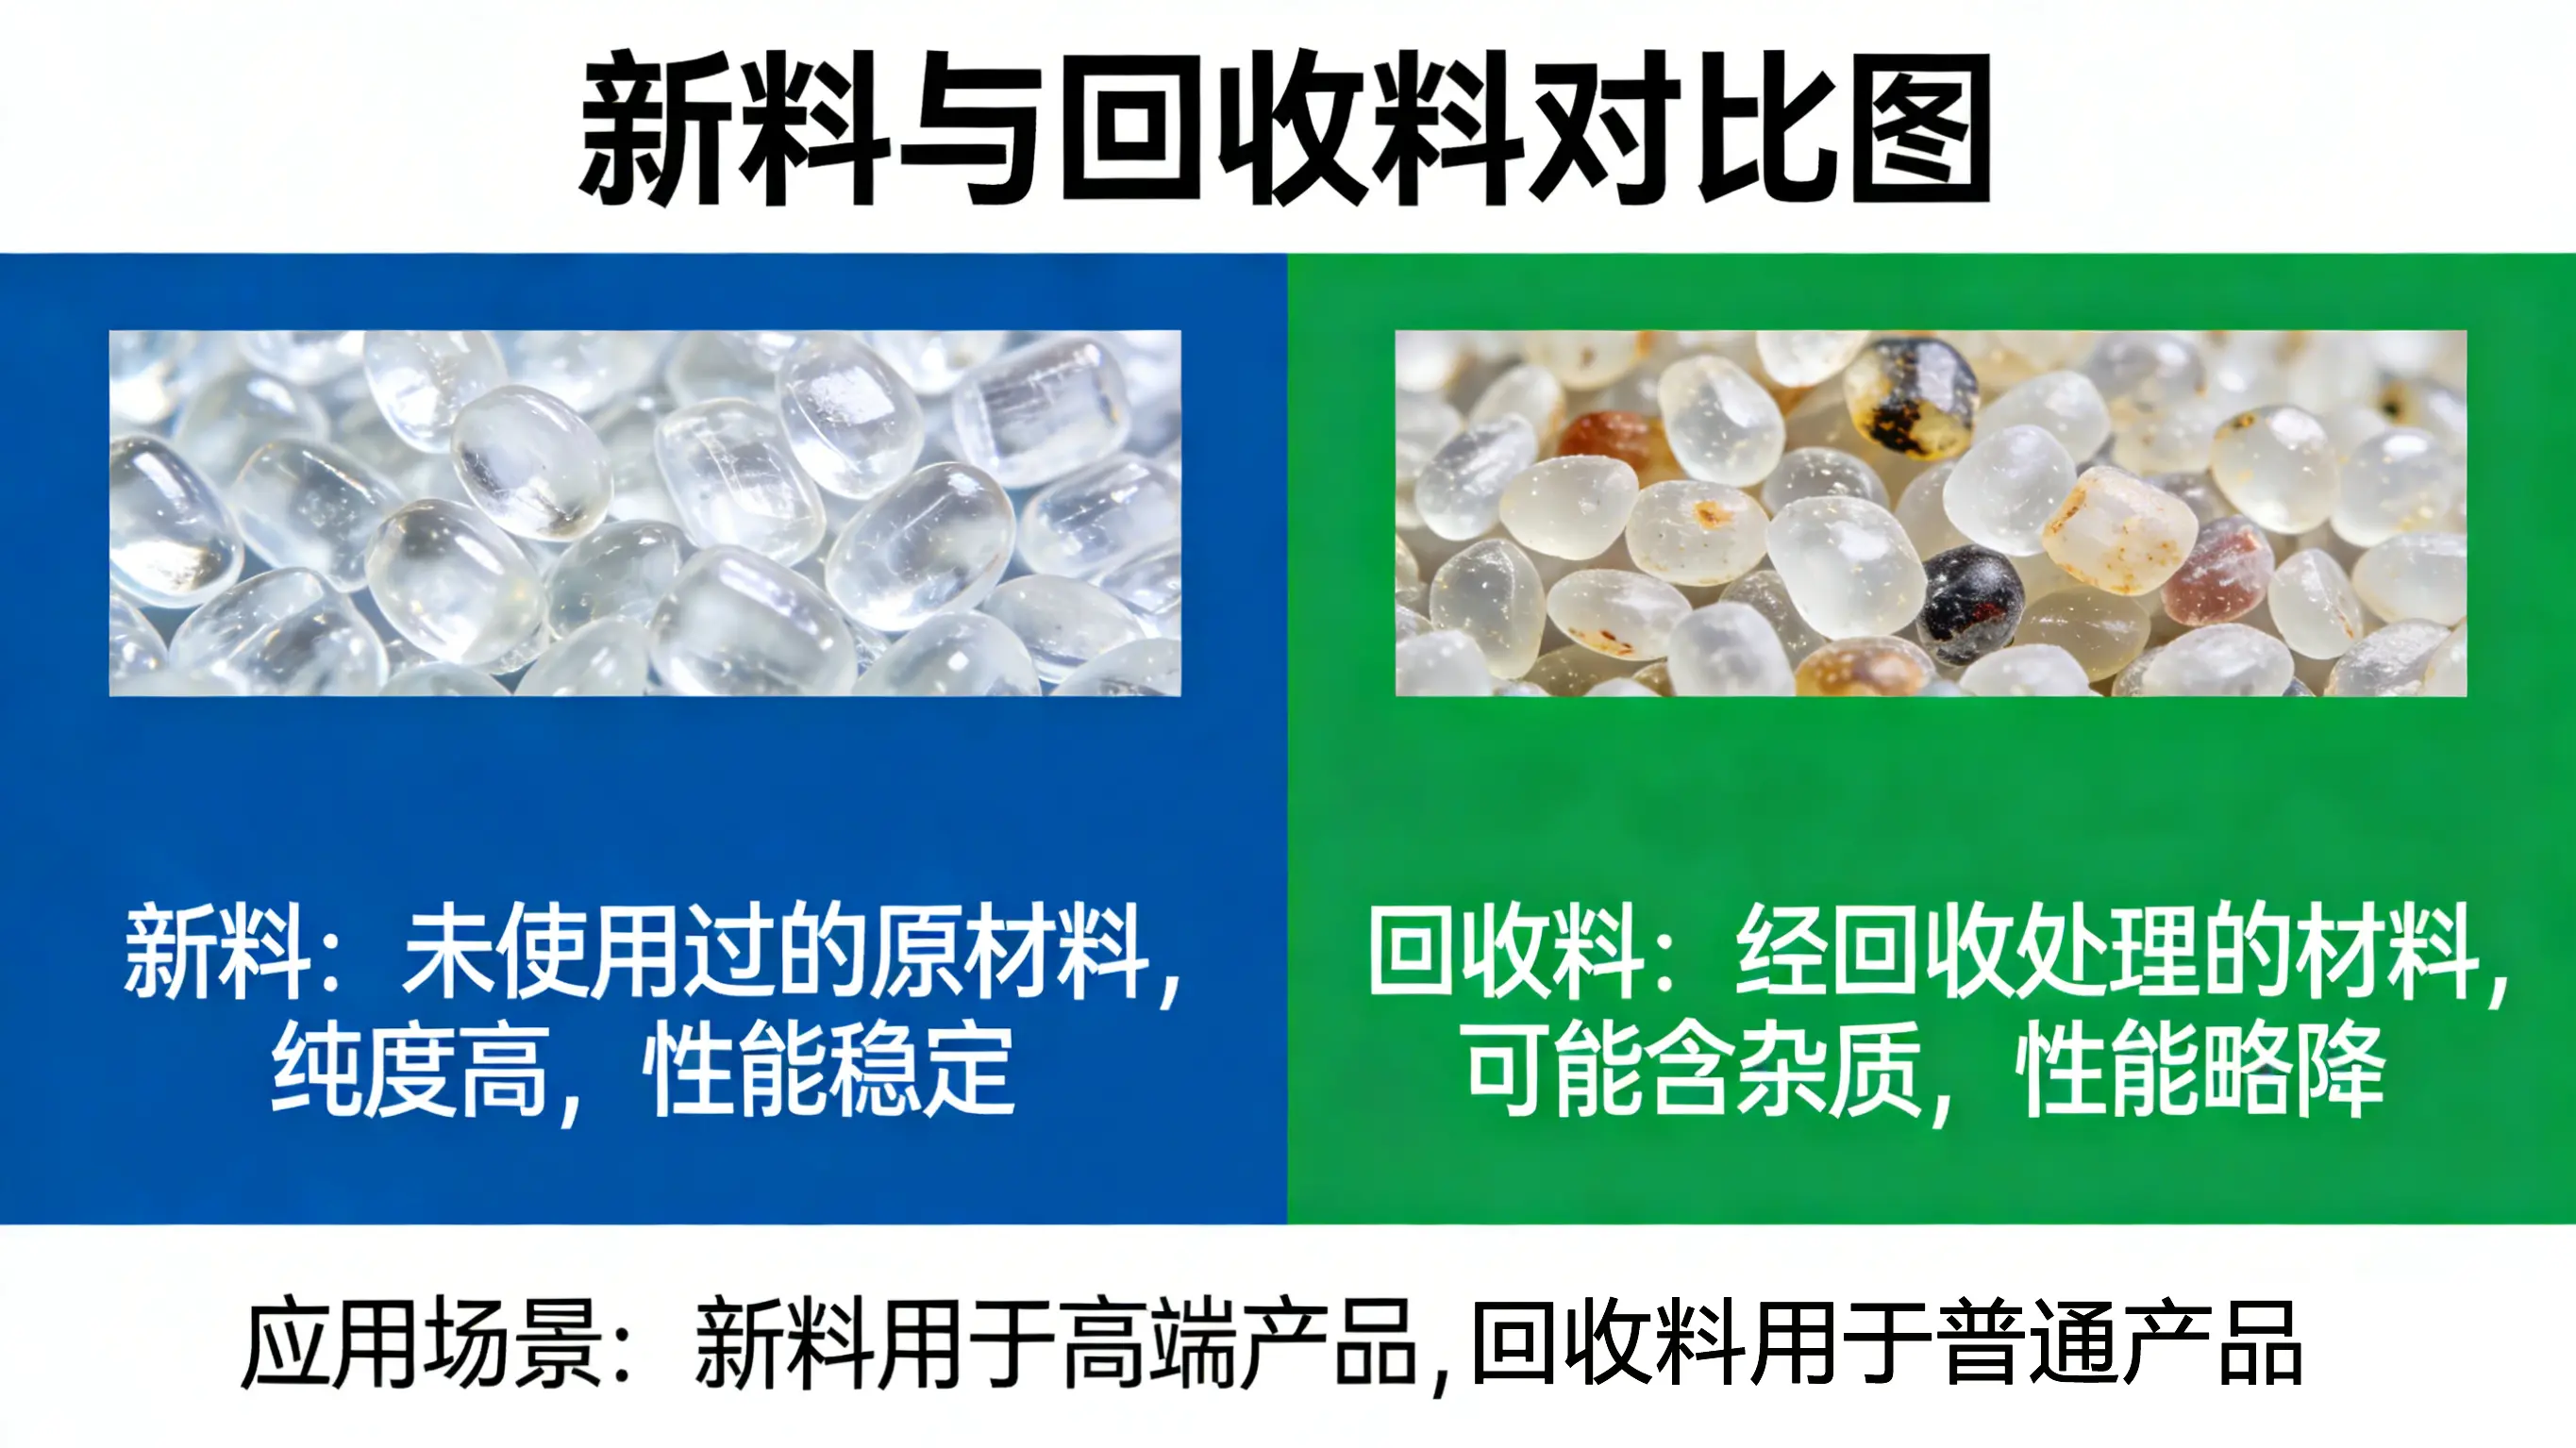
1)回收料比例过高
回收料多次受热降解,分子链断裂,韧性、强度大幅下降,易脆裂。
2)原料强度不够
原材料牌号选择不当,抗冲击、拉伸强度不足,无法满足结构强度。
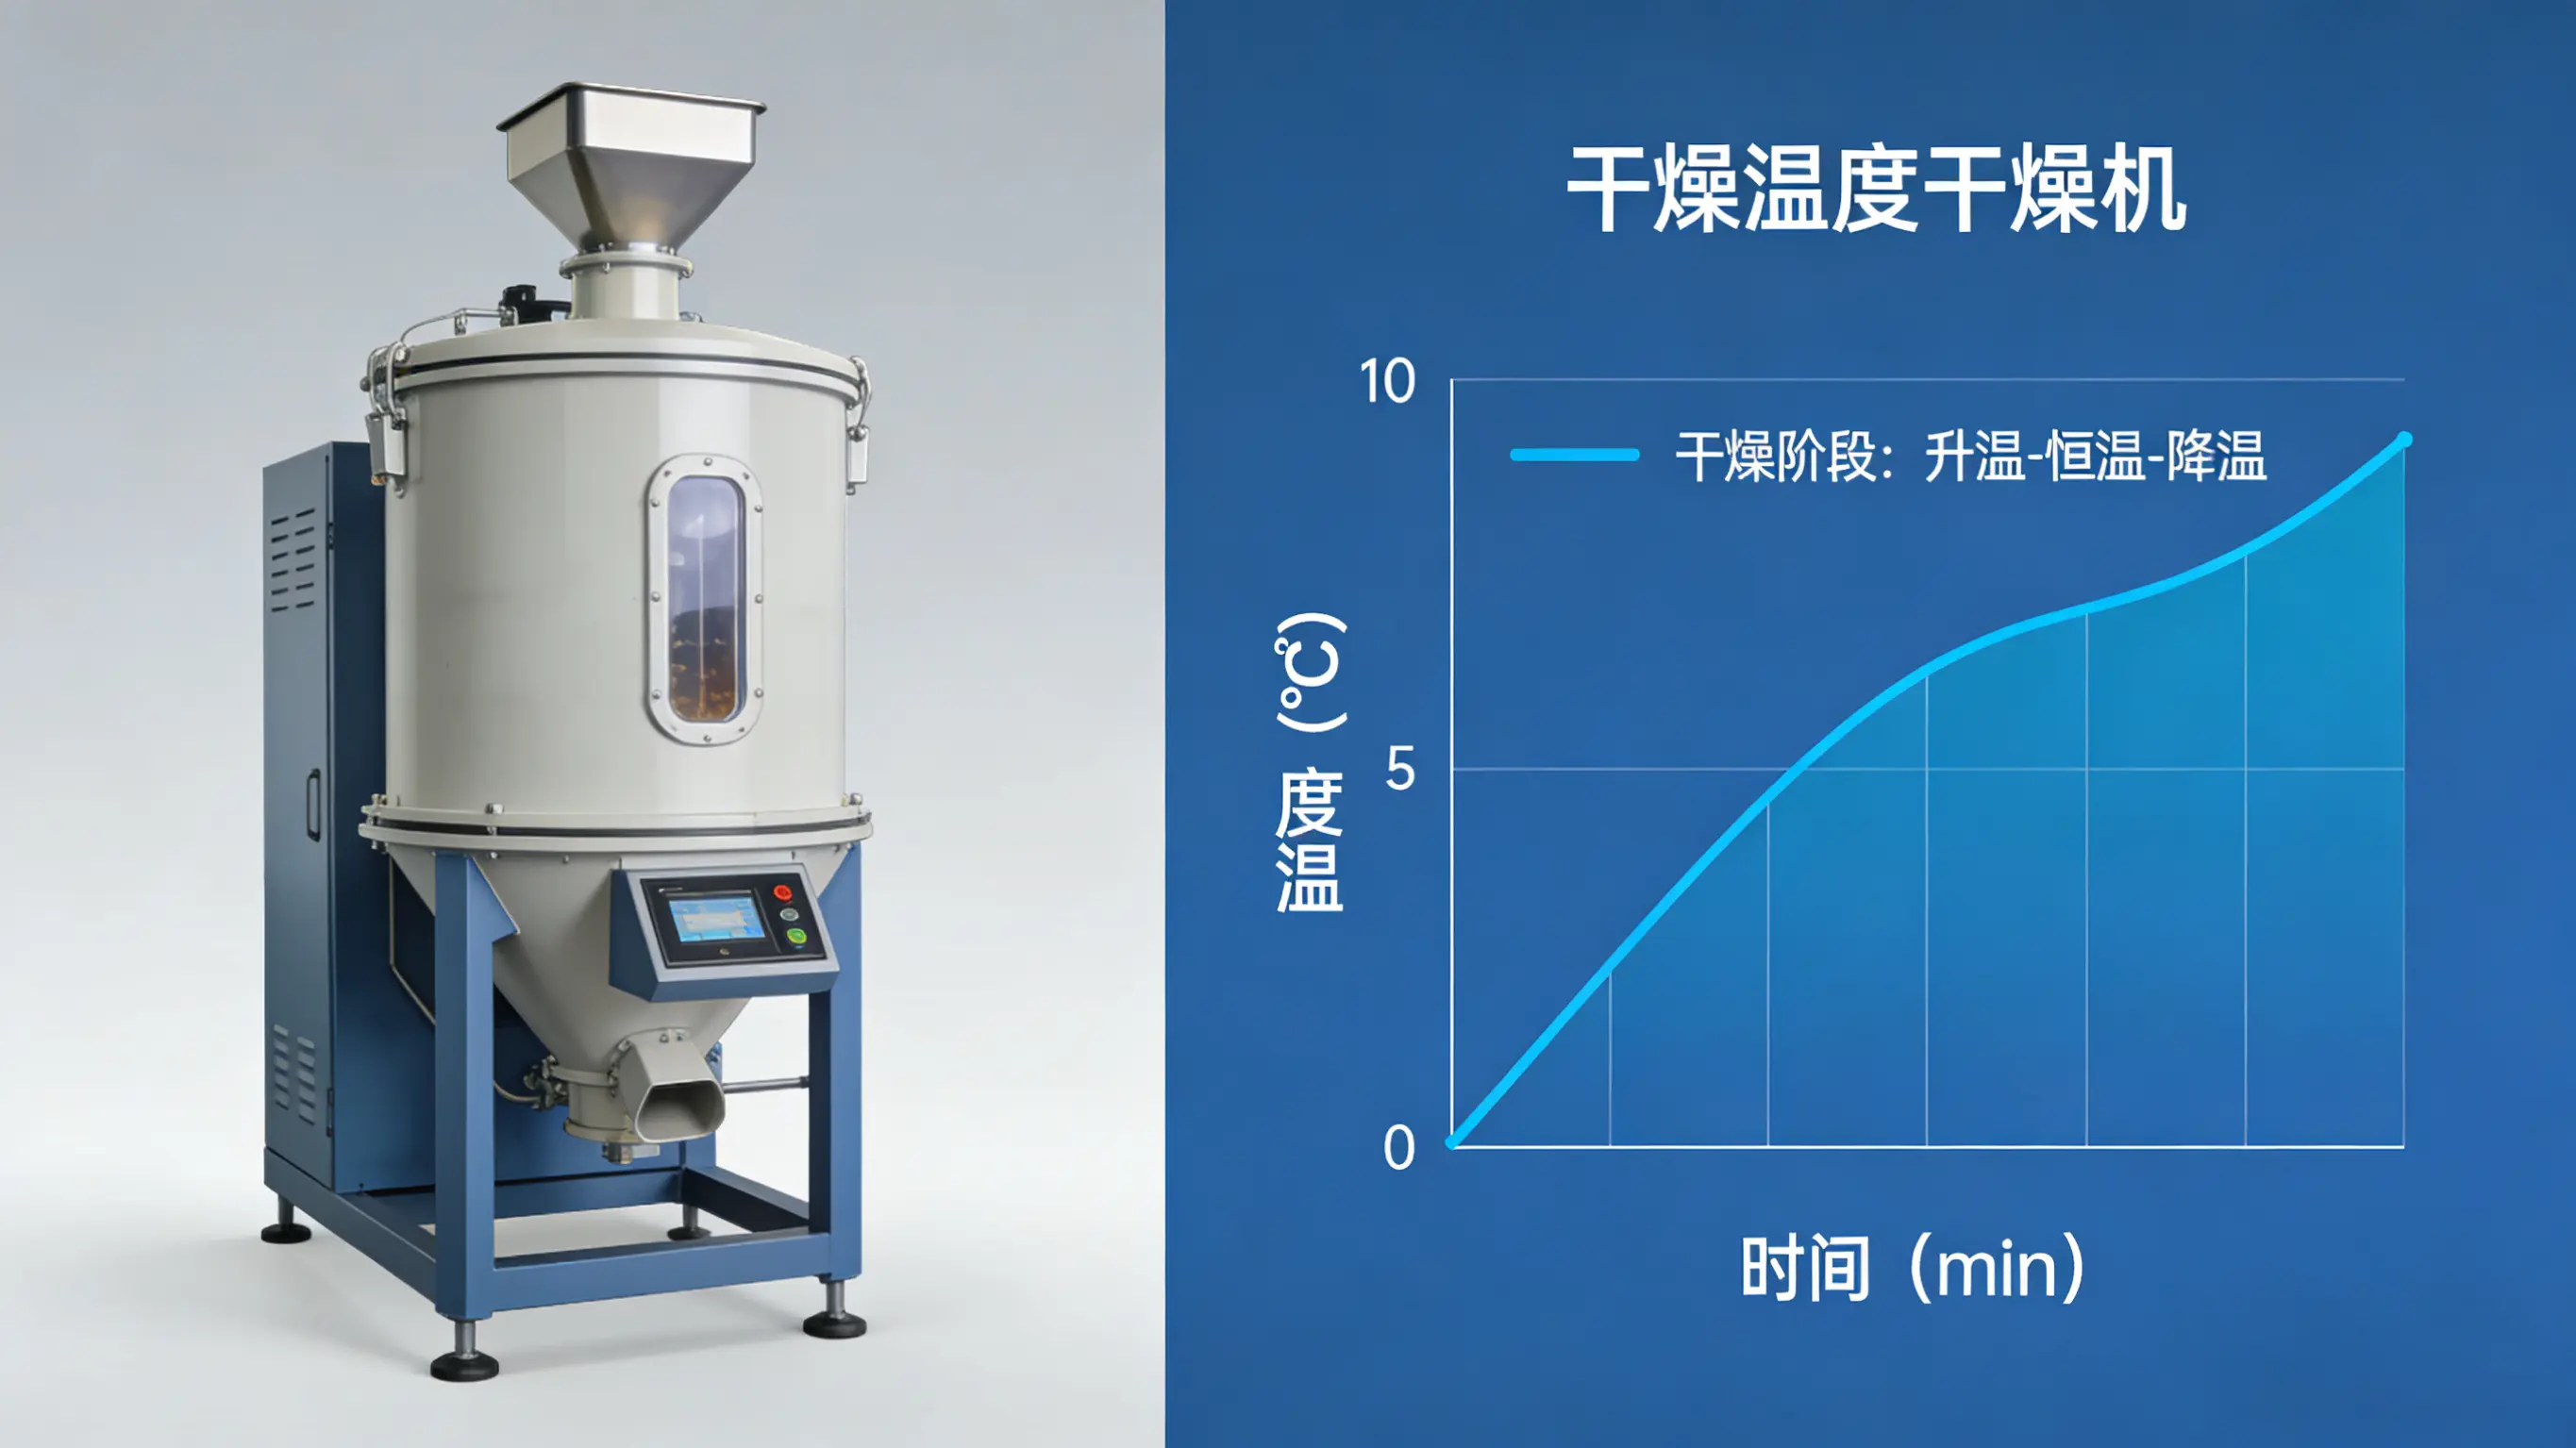
3)干燥条件不当
干燥不足:含水导致气泡、银丝、开裂;
过度干燥:高温长时间加热,原料热降解、变脆。
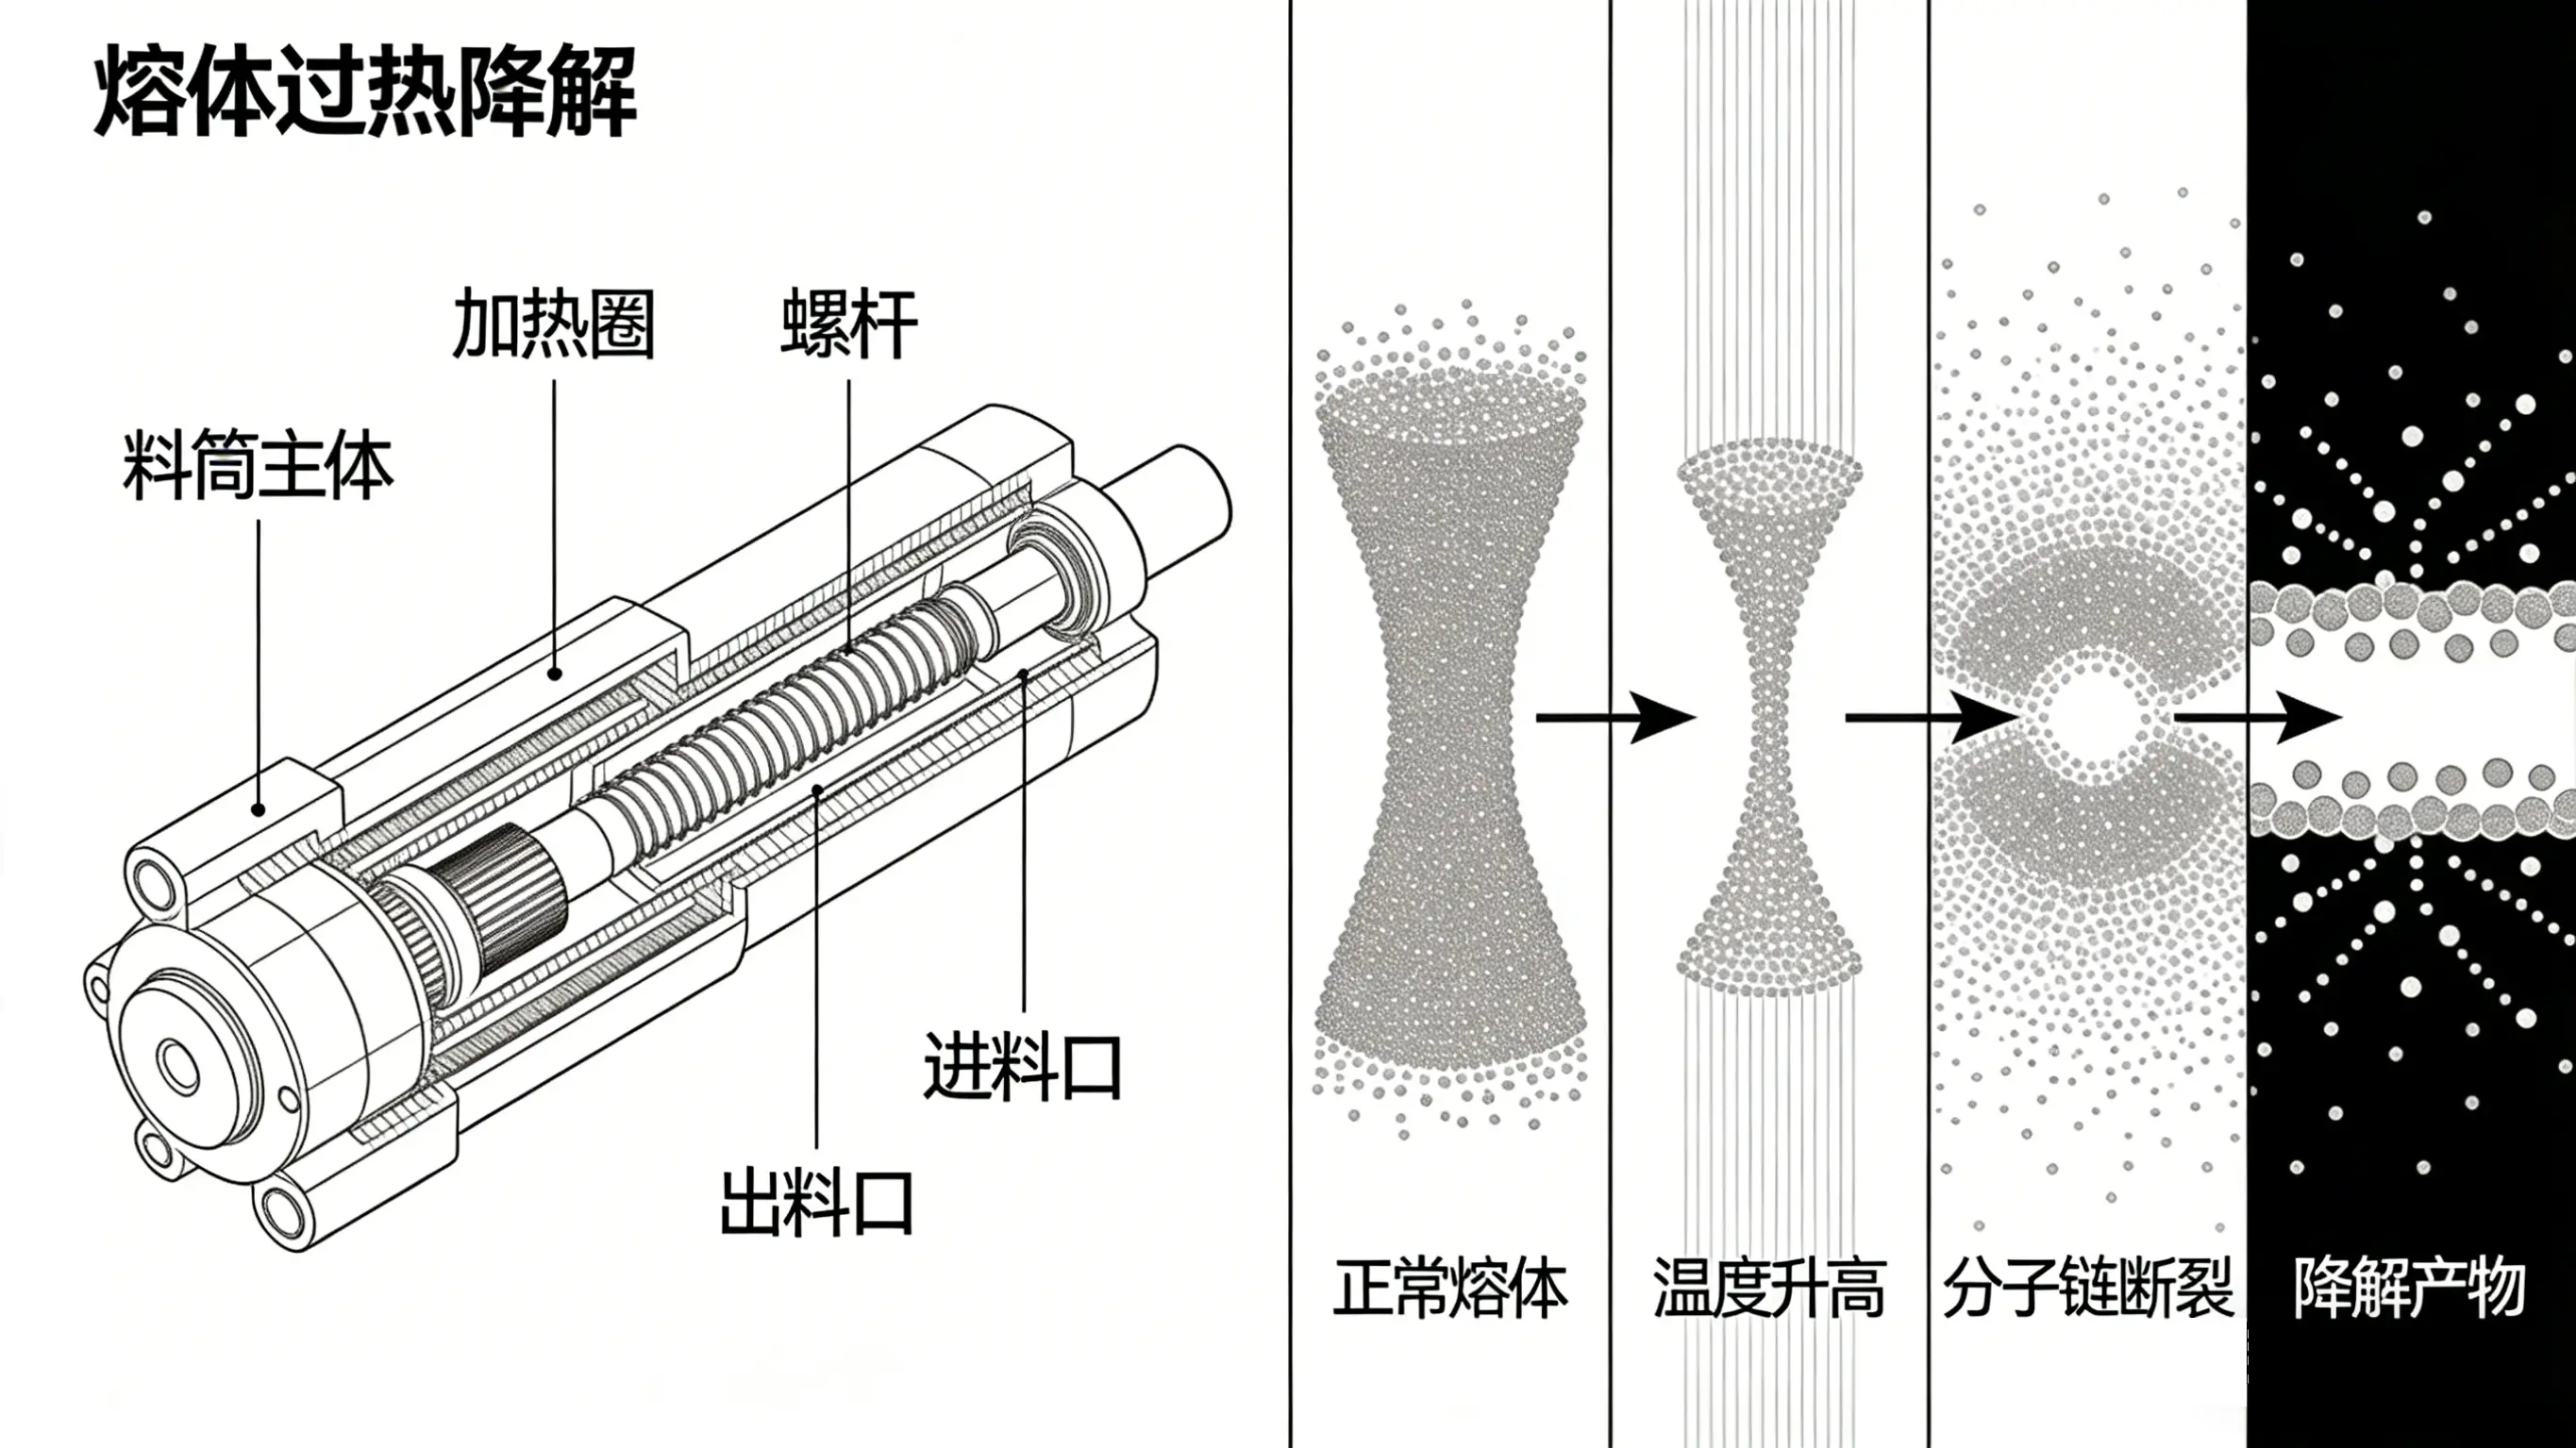
4)料筒内停留时间过长
高温下长时间滞留,树脂分解、变色、变脆,制品强度降低。
2. 注塑工艺问题
1)料温太低
料筒、喷嘴温度不足,塑料塑化不良、流动性差,充模困难,内应力大。
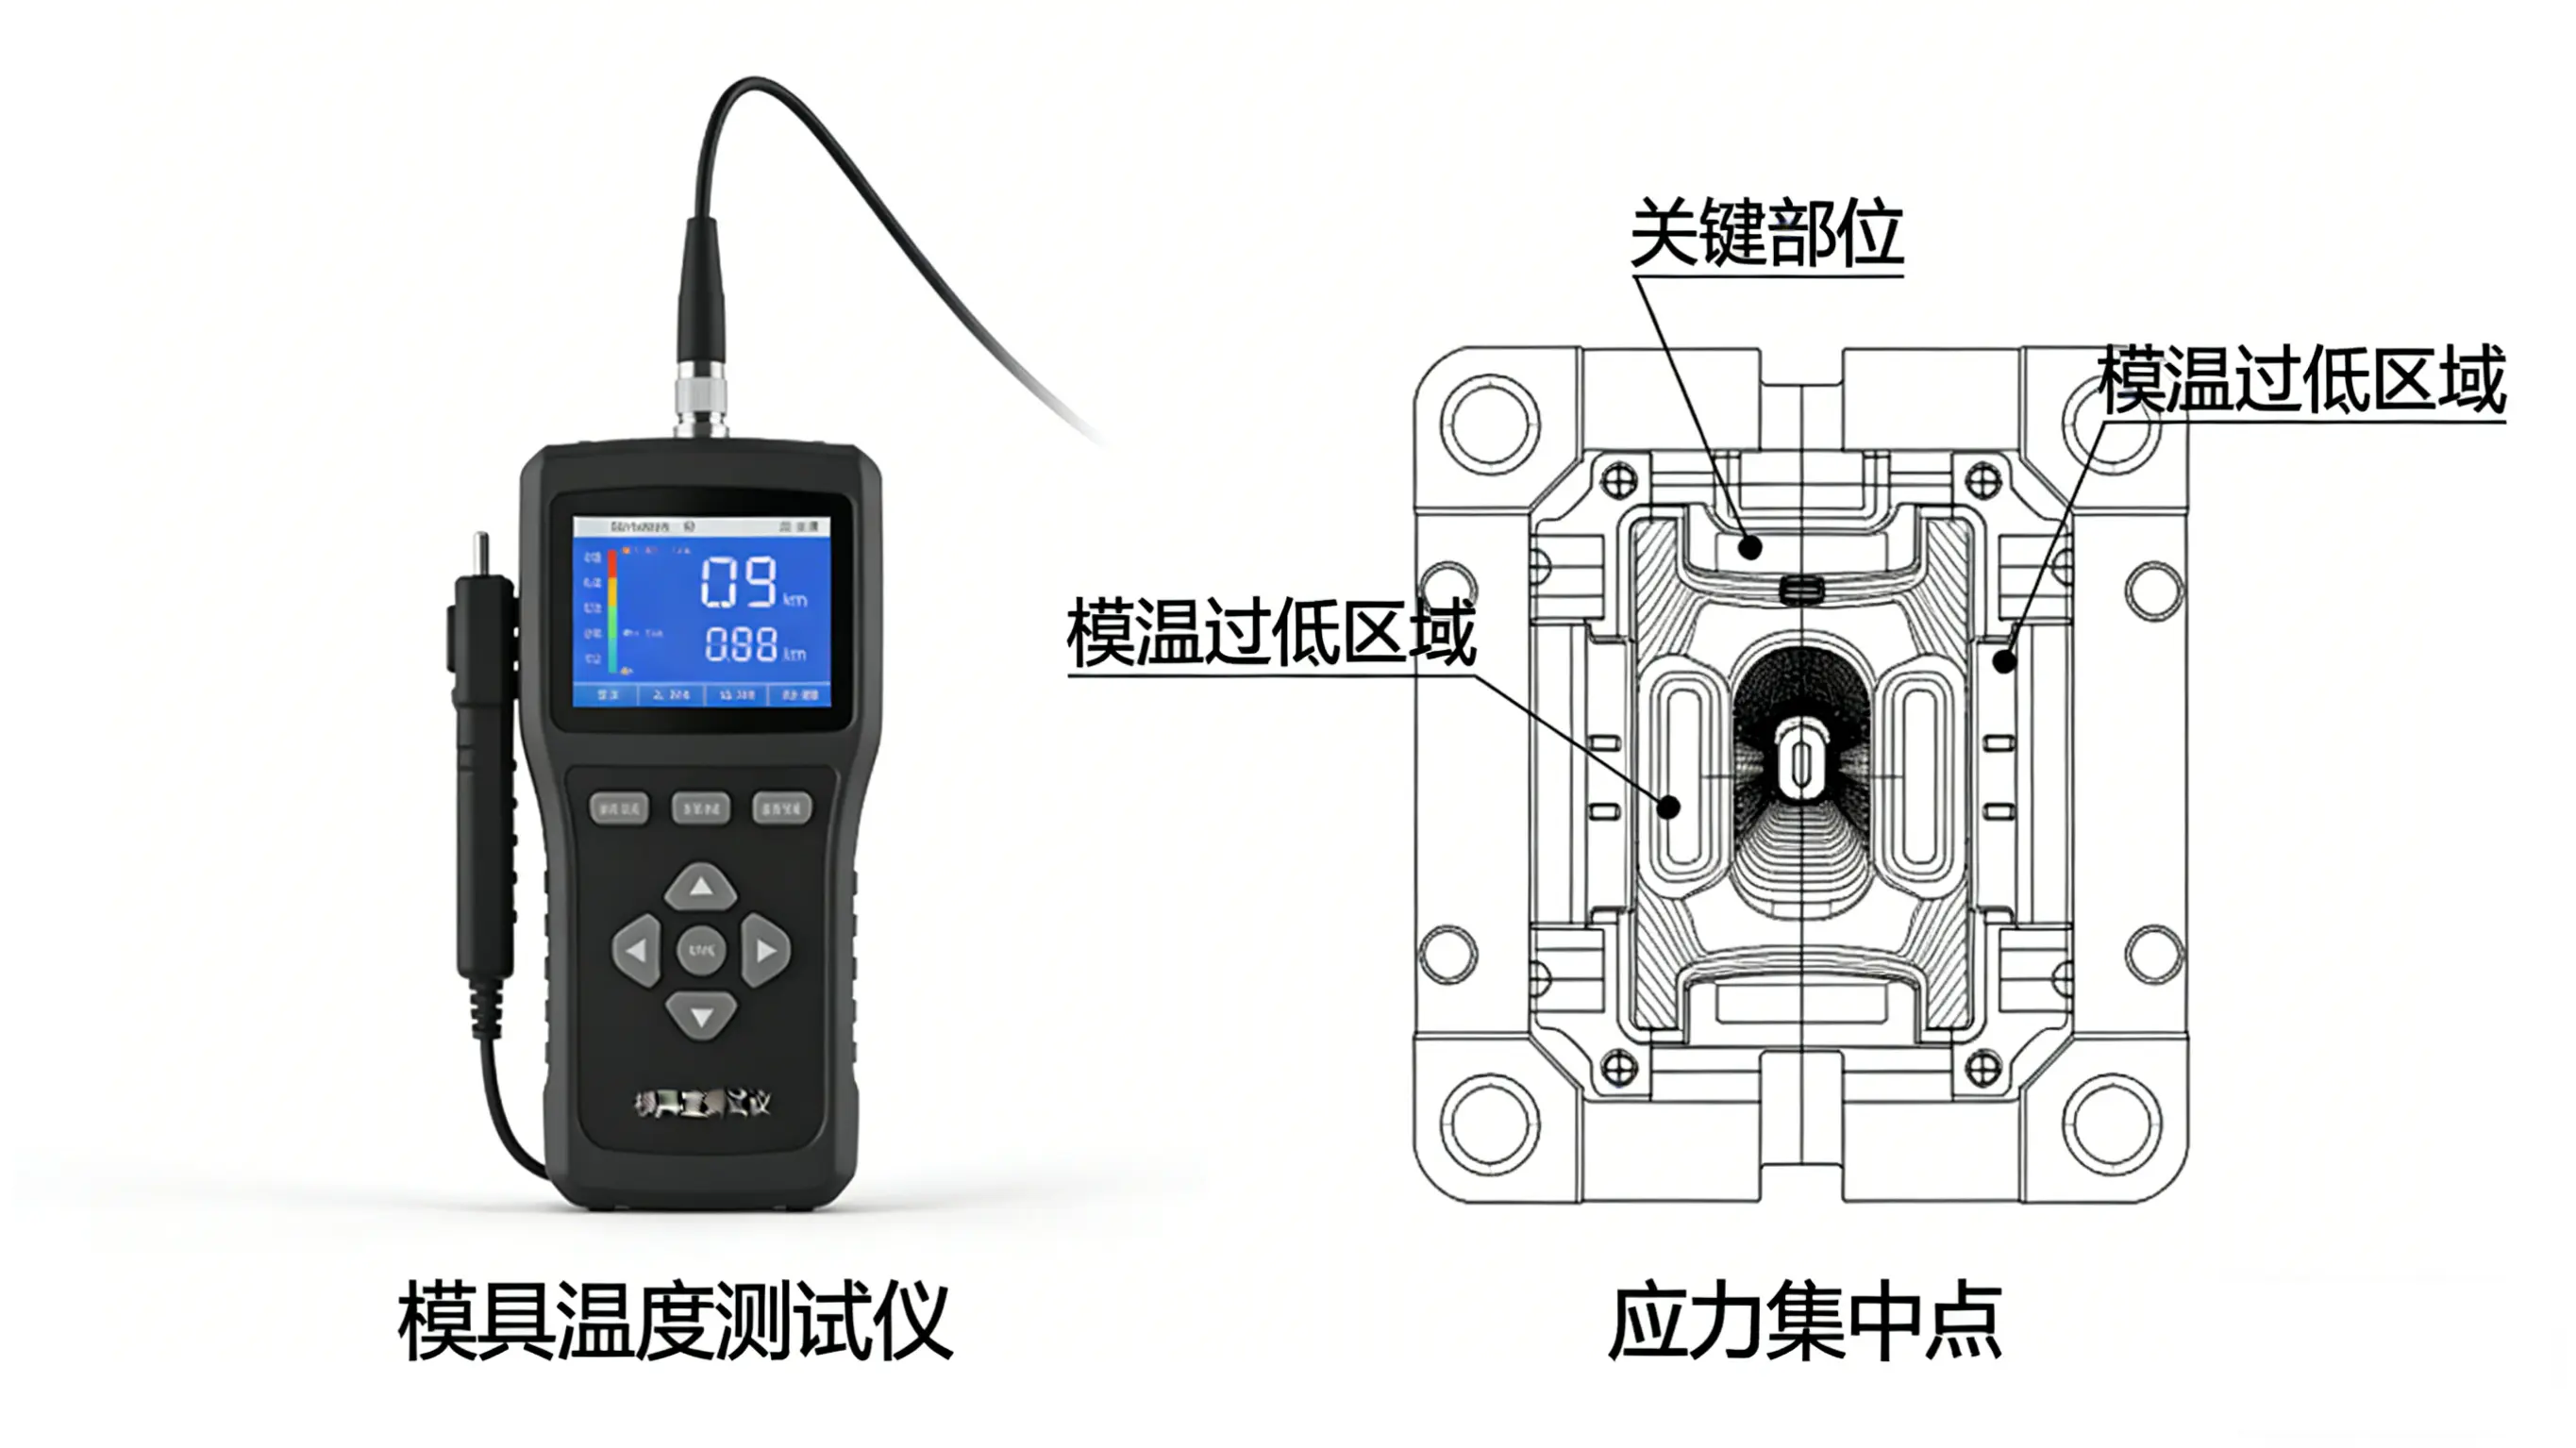
2)模温太低
熔体冷却过快,分子来不及松弛,内应力集中,表面龟裂、发白、开裂。
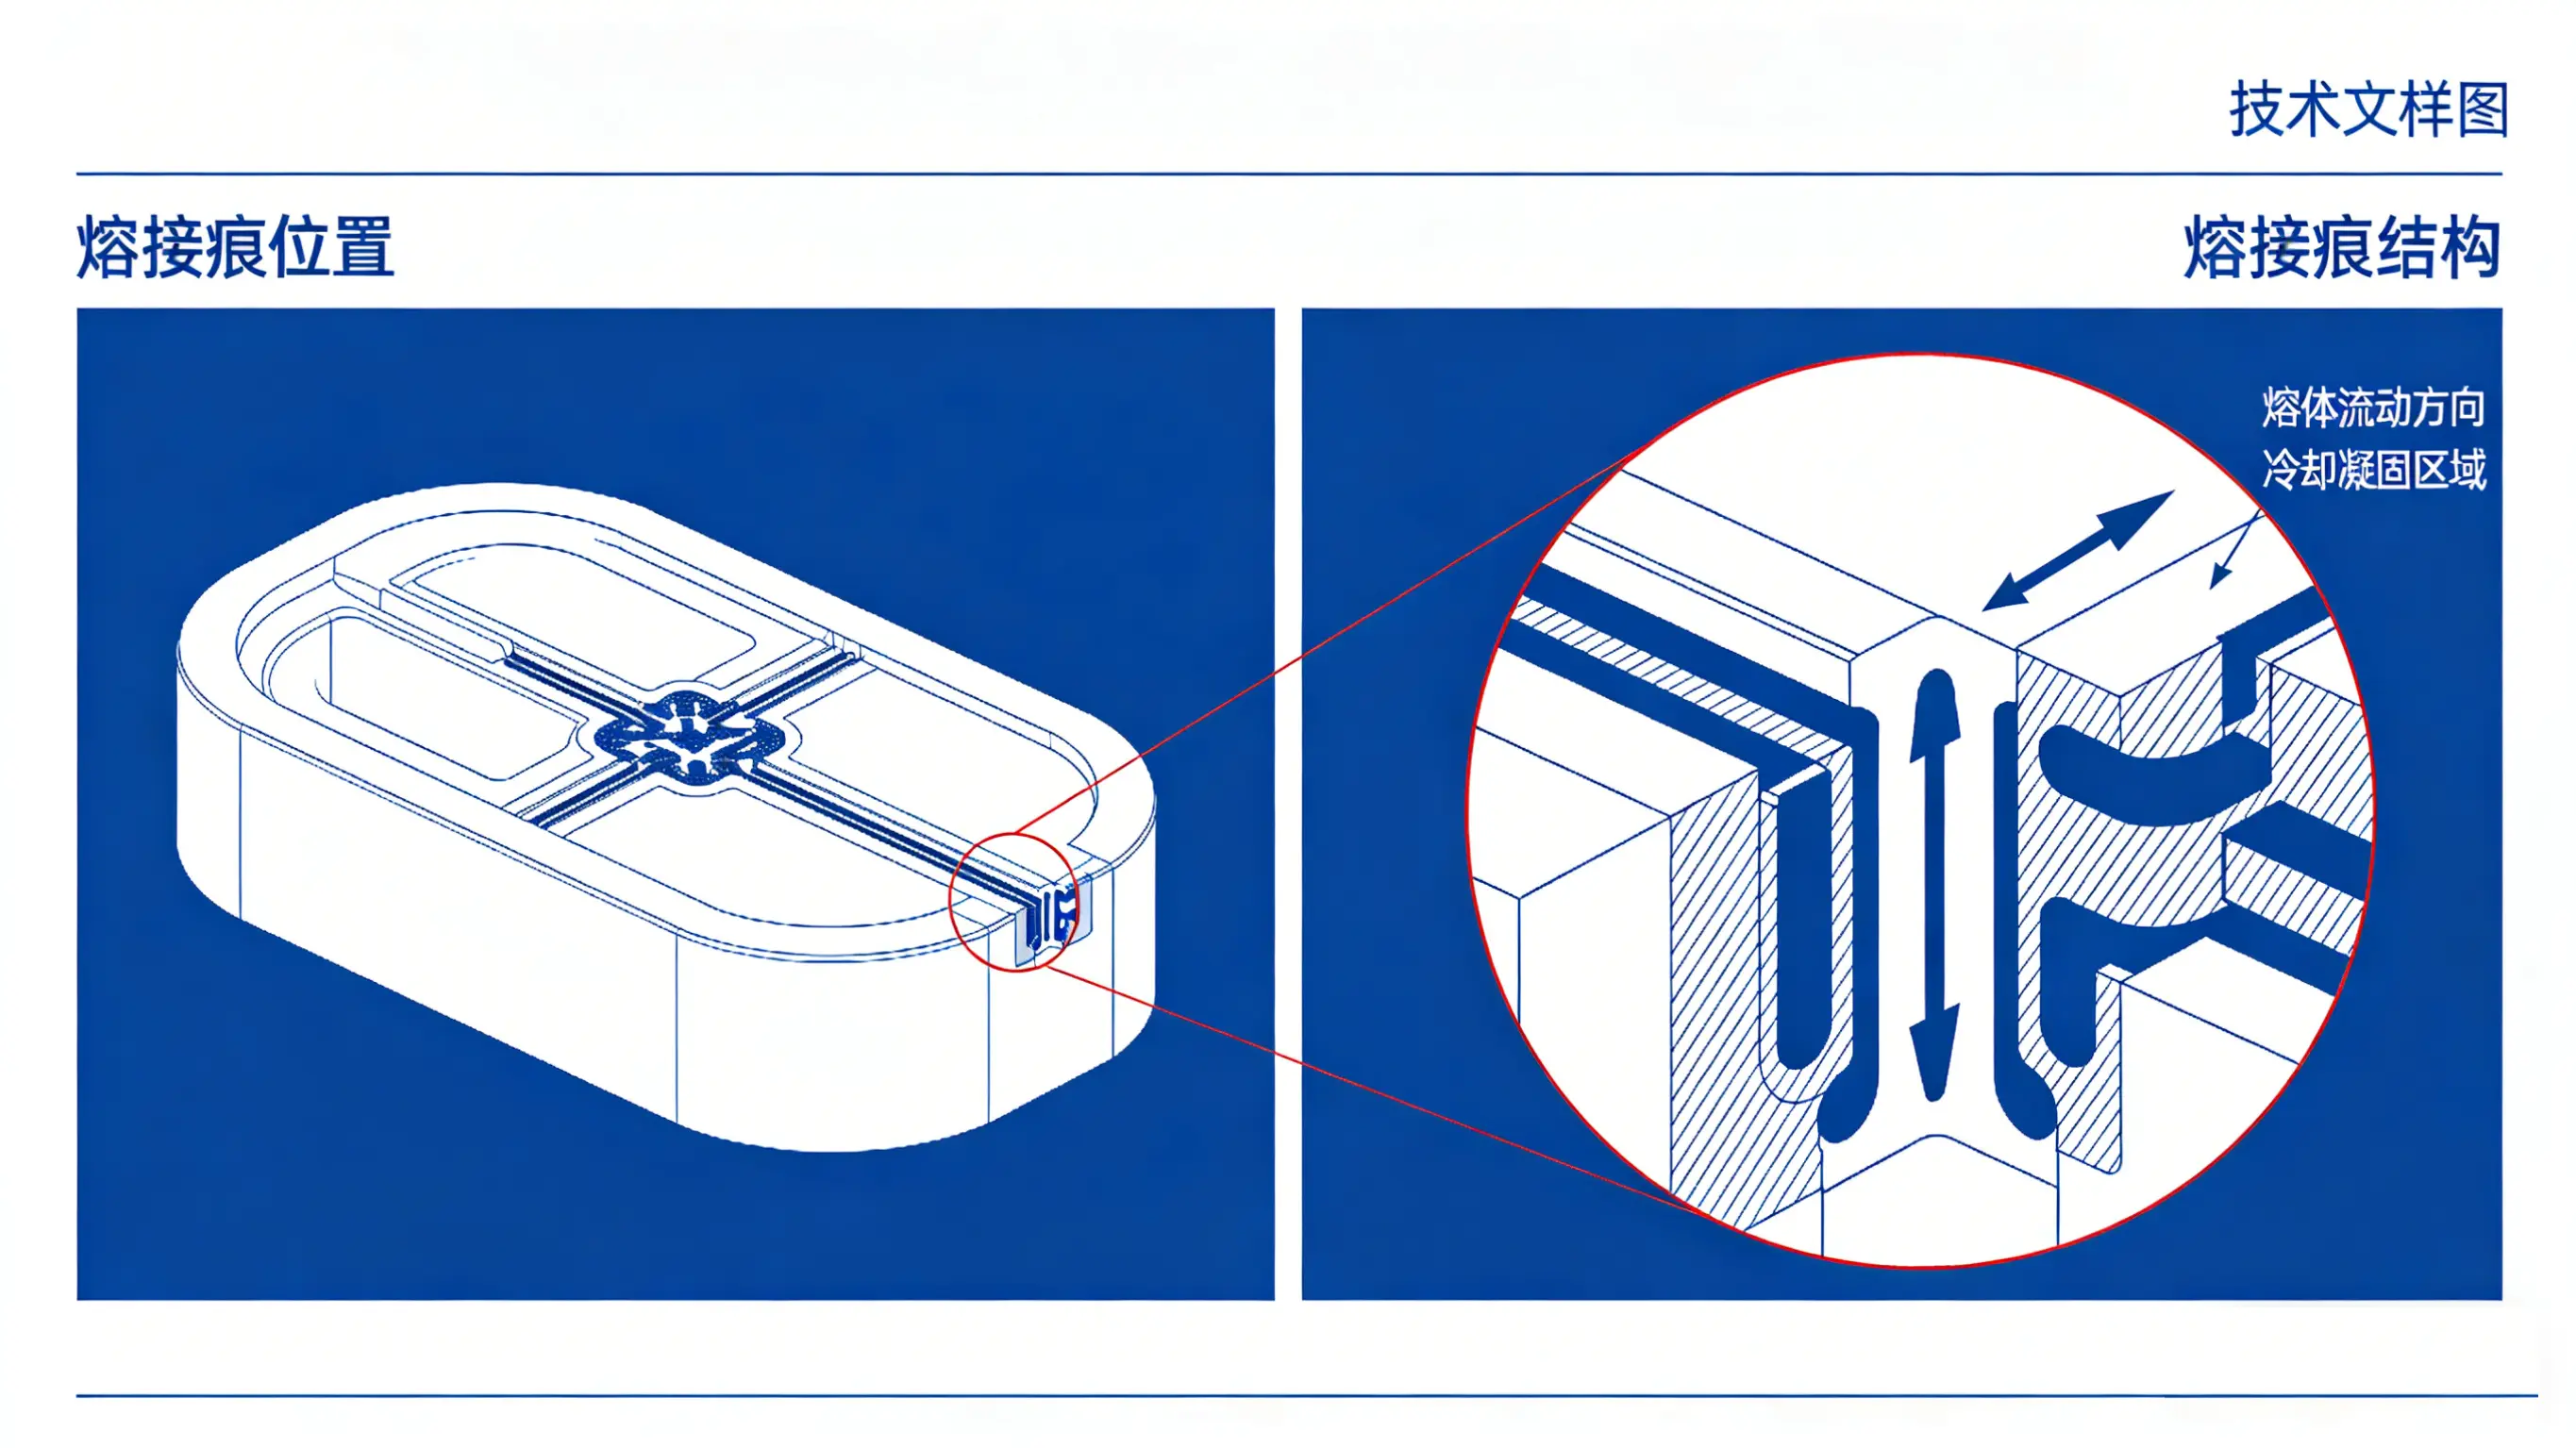
3)熔接痕强度低
多股料流汇合处融合差,形成薄弱熔接痕,受力易断裂。
4)保压时间太长
保压过久导致分子过度取向,浇口附近应力集中,易开裂。
5)螺杆设计不当、塑化不均
剪切过大或混炼不良,局部过热降解,制品性能不稳定。
3. 模具与产品结构问题
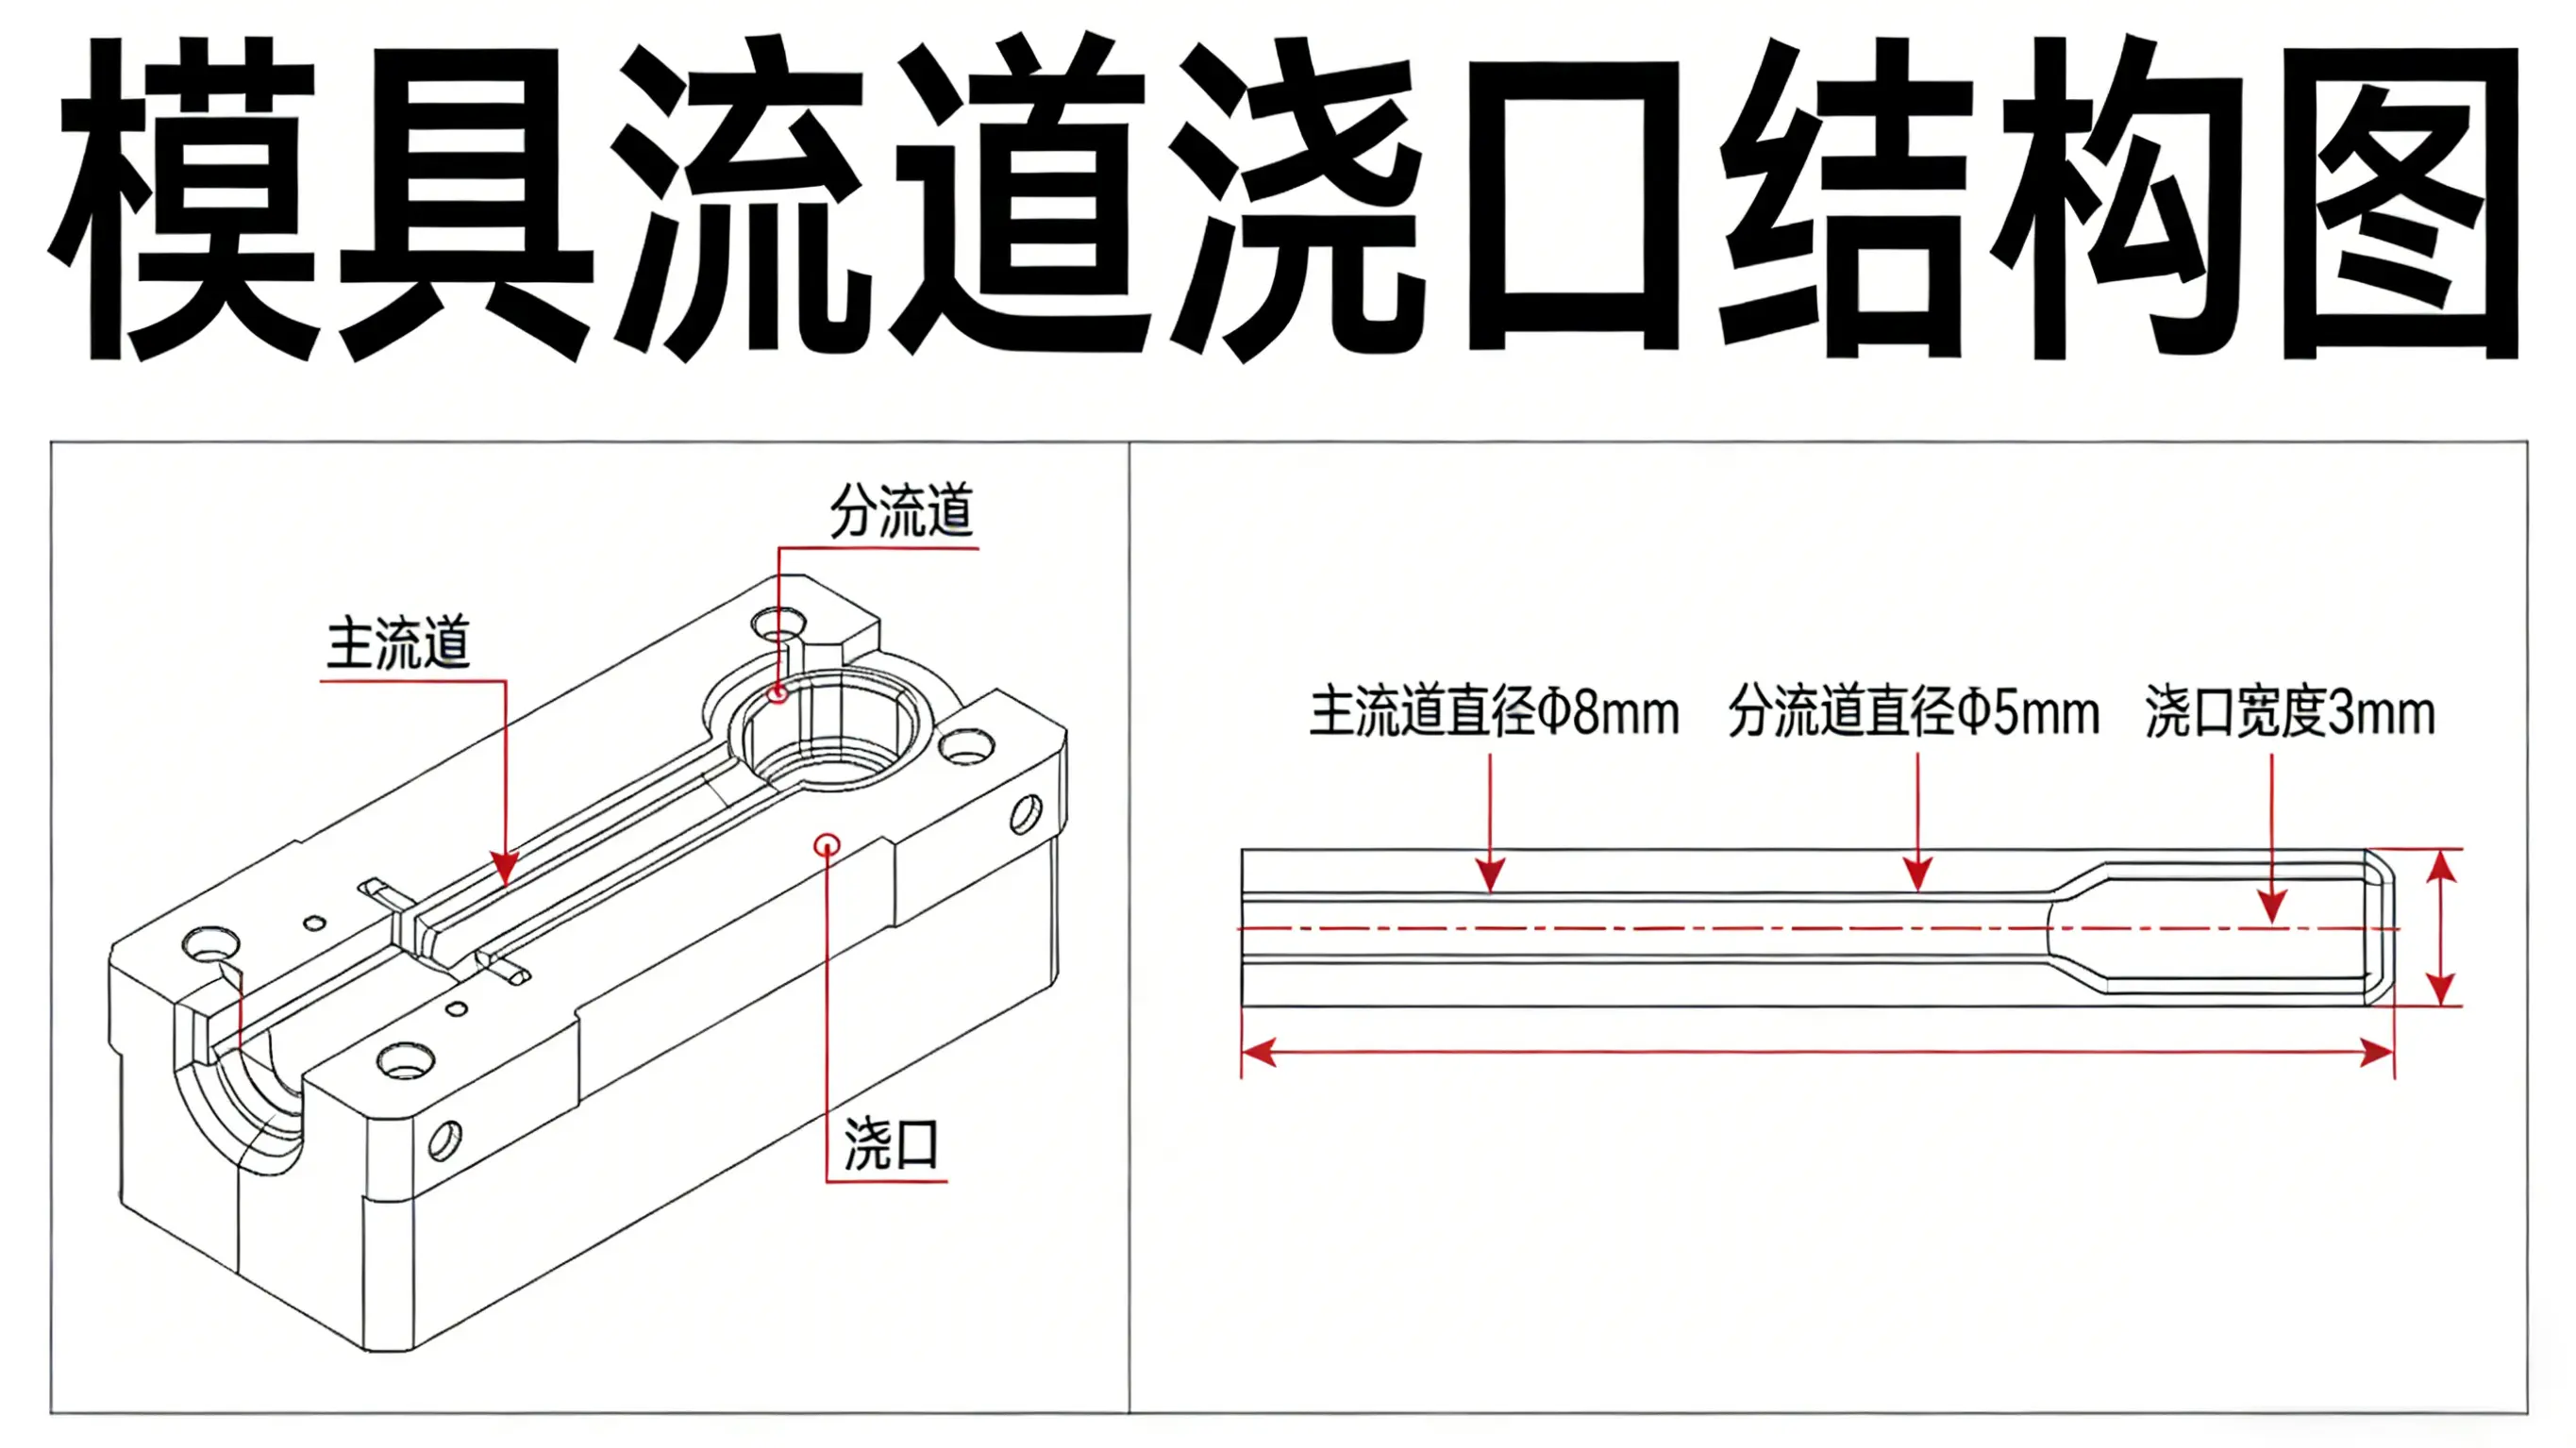
1)浇口、流道设置不当
流道、浇口过小,流动阻力大,充模困难,熔接痕弱,内应力大。
2)脱模角度不够
脱模时摩擦拉伤,表面产生裂纹、顶白、顶裂。
3)顶针分布不合理
顶出受力不均,局部受力过大,造成顶出开裂、变形。
4)产品形状不合理、应力集中
尖角、壁厚突变、缺口等结构,极易应力集中,是开裂高发区。
4. 其他原因 脱模剂使用过多
影响熔体与模具表面附着力,导致分层、表面缺陷、结合力下降,诱发龟裂。
1. 原料改善
- 减少回收料比例,必要时不用回收料;
- 选用高强度、高韧性原料;
- 按规范正确干燥,避免不足或过度干燥;
- 更换小直径料管,缩短停留时间。
2. 工艺调整
- 提高料筒、喷嘴温度,保证充分塑化;
- 提高模具温度,减少内应力;
- 提高射压、射速,改善熔接痕强度;
- 缩短保压时间,减小取向应力。
3. 模具与结构优化
- 加大浇口、流道尺寸,改善流动;
- 加大脱模角度,抛光型腔;
- 合理分布顶针,使顶出受力均匀;
- 尖角改圆角、避免壁厚突变,消除应力集中。
4. 现场管理
- 减少或不用脱模剂,改用相容性好的脱模剂。