

TAG
注塑中顶白(顶针位泛白)成因及现场解决方案
在注塑生产过程中,顶白(又称顶针印发白)是较为常见的制品表面缺陷,主要表现为顶针接触制品的部位出现泛白 发白痕迹,不仅影响制品外观美观度,严重时还可能导致顶针位开裂 制品破损,影响产品合格率,结合一线生产实操经验,现将顶白缺陷的核心成因及现场可直接落地的解决方案整理如下,兼顾专业性与实操性,方...。
注塑制品毛边(飞边/多胶)成因及实操解决方案总结
一 工艺参数原因(优先调机,无需修模,快速见效) 工艺参数偏差是毛边产生的最主要 最易解决的原因,优先通过调整注塑工艺参数排查,无需改动模具或设备,可快速恢复正常生产,降低损耗,实操解决方案:优先调整原料配方,减少增塑剂添加量,控制回料比例(建议回料比例不超过30%,且需筛选无杂质 无降解的回...。
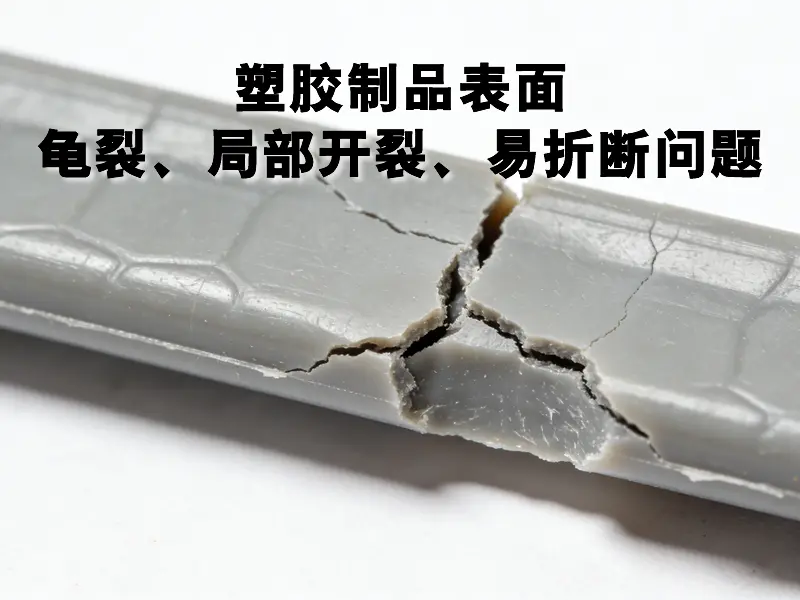
塑胶制品表面龟裂、局部开裂、易折断问题 详细原因分析 + 改善对策
一 现象描述 制品表面龟裂 局部易开裂 受力易折断 二 详细原因分析 1. 原料与干燥问题 1)回收料比例过高 回收料多次受热降解,分子链断裂,韧性 强度大幅下降,易脆
注塑制品脱模困难|开模后制品难以顶出的成因及解决方案
开模完成后制品卡在型芯或型腔上无法顺利顶出,极易引发产品拉伤 顶白 开裂变形,严重时会造成顶针折断 模具损伤,直接降低生产良率 拉长成型周期,给企业带来停机损耗与生产成本上升,脱模困难的本质,是塑件冷却收缩后对模具产生的包紧力 摩擦阻力大于设备顶出系统可提供的有效顶出力,故障来源横跨注塑工艺...。