

⚠️ 安全前置提醒:所有液压阀、熔胶马达、料筒螺杆拆装作业前,务必停机、泄压、断电;高温料筒作业做好防烫伤;液压管路拆卸前释放系统残余压力,避免喷油伤人。
一、故障核心逻辑说明
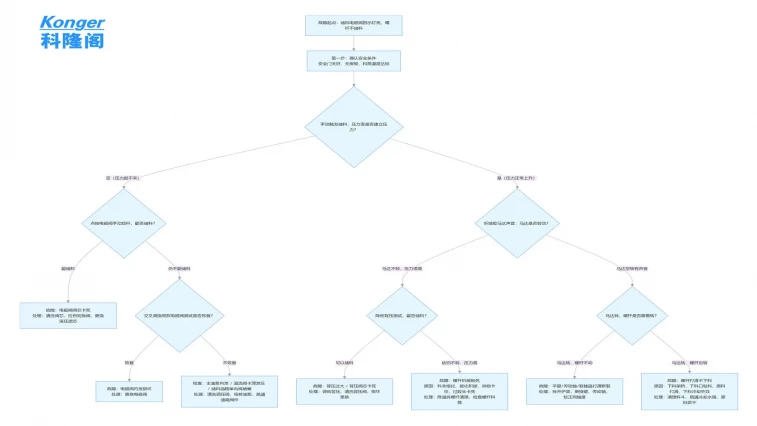
储料电磁阀灯亮 = 电脑已经发出储料指令、线圈得电; 螺杆不储料,故障集中在:阀芯机械卡死 / 内泄、液压动力不足、熔胶马达损坏、机械传动卡死、工艺与下料异常、背压回路卡死、参数设置异常六大方向。优先观察压力表:储料动作时,储料压力是否能够建立,是区分油路故障和机械卡死最关键的判断点。
二、分大类故障原因及解决方案
(一)储料电磁阀本体故障(信号有电,阀芯没有换向)
阀芯被液压油杂质卡死,电磁推力无法推动阀芯换位现象:灯亮,手动顶电磁阀应急按钮,储料可以动作;松开就不动作。液压油发黑、杂质多、滤芯长期未更换的机台高发。 解决方案:拆下电磁阀,解体清洗阀芯、阀孔,检查有无拉伤;轻微拉伤抛光修复,拉伤严重直接更换同规格电磁阀;同步更换液压油滤芯,检测液压油清洁度。
电磁阀阀芯磨损、阀体内泄严重,压力建立不起来现象:指示灯正常,手动顶阀芯也压力偏低,压力表上不去,马达无力不转。 解决方案:调换同款电磁阀交叉验证;确认内泄后直接更换电磁阀,不要继续勉强使用。
先导式电磁阀先导油孔堵塞(先导压力不足,主阀无法换向)现象:指示灯亮,主阀不换向,系统主压力正常。 解决方案:拆解清洗先导节流孔、先导油路,清理油泥杂质;检查先导油路是否存在节流阀关死、堵塞。
(二)液压动力与油路系统故障(阀已经换向,但是无压力 / 流量驱动马达)
储料压力、储料速度参数设置过低现象:进入储料画面,压力、速度数值偏小,压力表几乎不起压。 解决方案:核对机型标准工艺参数,适当调高储料压力与储料速度测试;注意不要一次性调至最大值,避免冲击损坏马达。
主油泵磨损、泵内泄大,系统压力上不去现象:所有动作压力普遍偏低,不仅仅储料异常;空载压力正常,带负载压力掉压严重。 解决方案:检测泵压力曲线,维修或更换液压主泵;检查泵油封、配流盘磨损情况。
溢流阀(调压阀)卡滞、调压弹簧疲劳,系统泄压现象:一给储料信号,压力直接溢流回油箱,压力无法建立。 解决方案:清洗溢流阀阀芯,重新校准系统压力;阀芯磨损、弹簧失效则更换溢流阀。
油路单向阀、截止阀卡滞关闭,油路不通现象:阀换向正常,但是油液无法进入熔胶马达进油口。 解决方案:按油路图纸,拆解检查储料支路上单向阀、梭阀,清洗或者更换。
(三)熔胶液压马达及传动连接故障(压力油已经送到马达,马达不转)
熔胶液压马达内部配流盘、柱塞磨损,马达严重内泄现象:储料时压力表有压力,但是马达只抖动、不转动,或者空载能转,带料立刻停转。 解决方案:拆解检修熔胶马达,更换密封件、配流盘;磨损超限直接更换熔胶马达。
马达轴承卡死、内部异物卡住马达转子现象:压力正常,马达完全锁死,无转动迹象,马达外壳短时间异常发热。 解决方案:解体马达清理异物,更换轴承;马达壳体拉伤无法修复则换新马达。
马达与螺杆连接传动轴、平键、联轴器断裂 / 打滑现象:马达可以正常转动,但是螺杆一动不动;听声音马达空转,螺杆无跟随转动。 解决方案:拆除马达与射胶座连接护罩,检查传动轴、平键、花键;更换损坏键销、传动轴,重新校正同轴度。
(四)螺杆、料筒机械卡死(马达有扭矩输出,螺杆被物料卡死)
料筒温度不足,塑料未熔融,固态料卡死螺杆现象:各区温度偏低,尤其是下料段、压缩段温度不够;强行储料压力飙升,直接过载。 解决方案:按照原料工艺要求升温,充分保温;禁止低温强行启动储料,防止扭断螺杆键、损坏马达。
料筒内部碳化积碳、硬质杂质、金属异物卡死螺杆现象:前期有停机保温太久、清机不当、回料混入铁屑的历史;升温后依旧转不动。 解决方案:降温,拆除射嘴、法兰,抽出螺杆,清理碳化料、异物;检查螺杆、料筒表面有无拉伤,抛光修复或者更换螺杆料筒组件。
过胶头(止逆环)卡死、熔胶组件抱死现象:螺杆无法转动,压力持续走高。 解决方案:拆出螺杆,拆解清洗过胶头、止逆环、介子,检查间隙;磨损严重更换整套过胶组件。
(五)背压回路故障(背压过大,螺杆无法松退)
背压阀调节过大,背压持续顶死螺杆现象:储料信号给到,马达有转动趋势,但是螺杆无法后退,压力很高。 解决方案:顺时针缓慢降低背压,再测试储料;正常生产再根据工艺回调至合适背压。
背压阀芯卡死在关闭位置,背压无法泄压现象:背压旋钮调节完全无变化,背压一直处于高压锁死状态。 解决方案:拆下背压阀清洗阀芯;阀芯磨损失效直接更换背压阀。
(六)下料与工艺类故障(螺杆可以转动,但是不下料,看起来像不储料)
区分重点:这类故障螺杆是转动的,只是无法储料后退;很多现场人员误判为螺杆不储料。
下料口架桥、料斗缺料、回料结块搭桥现象:螺杆空转,料不下,储料位置不动。 解决方案:清理料斗结块,增加搅拌或者震料装置;补充原料,控制回料比例。
下料口水套冷却失效,下料口提前熔料粘料堵死现象:下料段塑胶提前熔化,包裹螺杆,物料打滑不下料。 解决方案:疏通下料冷却水路,保证冷却水流量;清理下料口粘料,控制下料段温度。
原料水分过高、添加剂打滑(PTFE、高润滑助剂),螺杆打滑现象:螺杆高速空转,熔体无法建立输送压力,不储料。 解决方案:原料充分烘干;调整下料段温度、下料冷却水;必要时更换螺杆下料段结构。
(七)程序、限位、安全回路隐性限制(信号灯亮,但动作被系统条件拦截)
储料终止限位、射胶终点限位误触发,系统判定已经储料完成,停止输出现象:电磁阀灯亮一瞬间就熄灭,没有持续输出。 解决方案:检查熔胶终点感应开关、射胶终点开关,调整感应位置,更换失灵接近开关。
安全门、安全联锁阀未复位,切断熔胶动作油路(电气信号有,油路被机械锁止)现象:电脑有输出、灯亮,但安全联锁阀切断马达供油。 解决方案:检查前后安全门开关、安全联锁换向阀,关门到位,清洗卡死的安全阀。
储料限时、储料模式参数设置错误现象:模式选为 “预熔后松退” 等特殊模式,和操作人员预期不一致;储料时间设置极短。 解决方案:核对机台说明书,恢复标准储料模式,合理设置储料限时参数。
三、科隆阁 Konger 推荐现场快速排查步骤(建议按此顺序)
确认安全:关好安全门,确认机台无报警;
观察压力表:手动触发储料,看储料压力能否建立;
✅ 压力起得来:偏向机械卡死、马达传动、下料打滑、背压卡死;
❌ 压力起不来:偏向电磁阀卡滞 / 内泄、油泵、溢流阀、油路堵塞;
手动按压电磁阀应急推杆测试:能储料 → 电磁阀阀芯卡死;依旧不储料 → 往后查油路、马达、螺杆;
听熔胶马达声音:马达转螺杆不动 → 连接键 / 传动轴打滑;马达不转压力高 → 负载卡死;马达空转压力低 → 马达内泄;
检查温度、下料口、背压设置;
交叉互换电磁阀验证,快速排除阀本体问题;
以上全部正常,再拆螺杆、熔胶马达进行深度检修。
四、日常预防维护建议
按期更换液压油、液压滤芯,控制油液清洁度,减少阀芯卡滞概率;
长时间停机保温,不要高温长时间静置,防止碳化抱死螺杆;
回料做好除铁过滤,避免金属异物进入料筒;
定期检查下料冷却水套、背压阀、熔胶马达密封件;
新机或者大修后,定期校验系统压力、各动作压力参数。
五、售后支持
如果您按照本文步骤排查后,故障依旧无法解决,欢迎联系宁波科隆阁机械有限公司(Konger)技术服务团队,我们提供卧式注塑机远程技术指导、上门维保、液压系统改造、螺杆料筒定制更换等一站式服务。