

公司新闻
宁波科隆阁机械在注塑机核心技术研发上再获突破,自研免烘料除湿螺杆技术斩获专利认证,精灵 K-TEC、变色龙系列机型完成升级优化,节能性与成型精度再提升。全系列机型已落地六大行业量产案例,持续为制造业绿色高效生产赋能
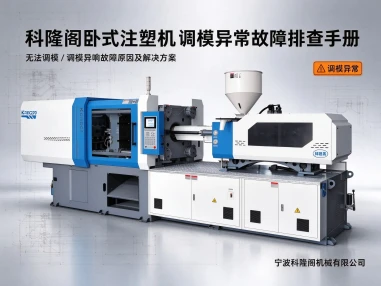
卧式注塑机 调模异常(无法调模 / 调模异响)故障排查手册
电动调模机型:动力与通讯故障 调模伺服驱动器报警、伺服电机故障。
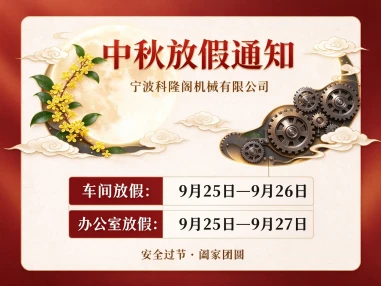
宁波科隆阁机械有限公司 中秋节放假通知
全体员工: 中秋佳节将至,结合公司生产经营实际情况,现将中秋放假安排通知如下:一 放假时间车间:2026 年 9 月 25 日 9 月 26 日放假,共 2 天,9 月 27 日正常上班,办公室:2026 年 9 月 25 日 9 月 27 日放假,共 3 天,9 月 28 日正常上班。
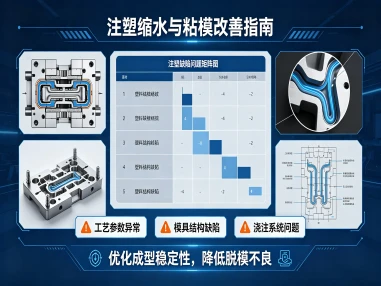
注塑粘模故障成因全面解析及针对性解决对策
注塑粘模(注塑粘膜)是塑胶成型生产中高发的质量缺陷,具体表现为模具开模后,塑料制品牢牢粘连在前模或后模型腔 型芯表面,无法正常脱模取出,极易造成产品拉伤 变形 报废,同时会延误生产节拍 降低注塑生产效率,严重影响模具使用寿命与量产稳定性,本文结合一线注塑生产实操经验,全面梳理注塑粘模 产品缩水...。
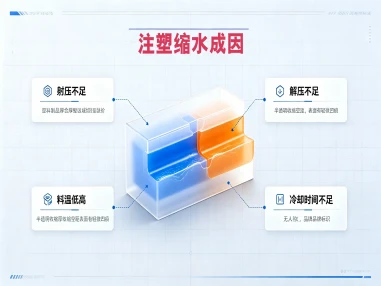
注塑成型中发生制品缩水的成因以及解决方案解析
宁波科隆阁机械长期深耕高端注塑成型设备研发与精密注塑工艺优化领域,依托大量现场调试案例与设备技术积淀,针对注塑缩水缺陷完成多维度根源拆解,形成涵盖工艺、设备、模具、原料的标准化解决方案,助力注塑企业精准解决缩水不良、稳定量产品质,合理延长冷却时间,保证产品完全固化定型后脱模,规避后期二次收缩凹陷。
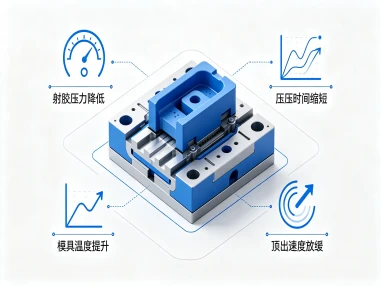
注塑制品脱模困难|开模后制品难以顶出的成因及解决方案
开模完成后制品卡在型芯或型腔上无法顺利顶出,极易引发产品拉伤 顶白 开裂变形,严重时会造成顶针折断 模具损伤,直接降低生产良率 拉长成型周期,给企业带来停机损耗与生产成本上升,脱模困难的本质,是塑件冷却收缩后对模具产生的包紧力 摩擦阻力大于设备顶出系统可提供的有效顶出力,故障来源横跨注塑工艺...。
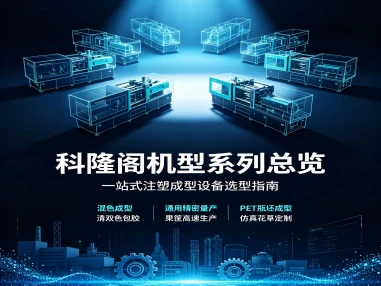
宁波科隆阁 Konger|机型快速选型指南
1 CMS 混双色 / CMS 3Color 混三色(变色龙系列) 适合场景:需要渐变纹理 大理石云纹 夹心夹层结构,想要利用回料 次料降低原材料成本,支持夹心共注射:表层全新料保证外观品质,内层填充回料 / 再生料,综合原料成本下降 15%~25%,产品薄壁 细小结构多,追求自然渐变色 低...。
技术干货|注塑浇口周边环状黯晕(错位痕)成因与系统改善方案
在精密注塑量产过程中,不少外观件会出现典型缺陷:浇口周边产生一圈环状暗沉晕圈,行业常称为错位痕 浇口晕,该色差缺陷直观影响产品外观等级,严重时直接造成批量不良 原料损耗与交付延期,广泛出现在家电外壳 3C 配件 日用品 汽配外观塑件生产中,一 缺陷现象浇口料口周围形成辨识度较高的环形黯晕,色泽...。
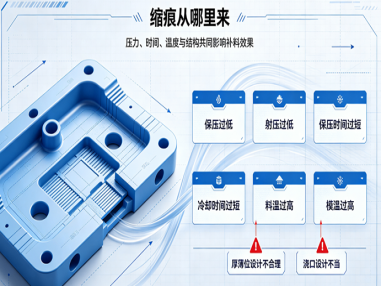
注塑制品缩痕缺陷深度解析|加强筋、沉孔、网格区域凹陷成因与整套解决方案
一 缺陷概述在注塑生产过程中,塑料制品加强筋 沉孔螺丝柱 网格筋位对应的外表面极易出现局部下凹,行业统称为缩痕(缩水凹陷),轻微缩痕影响产品外观品相,无法满足外观件出货标准,严重缩痕伴随内部真空泡,降低产品结构强度,造成批量不良 原料损耗与交期延误,是汽配 物流筐 日用品 家电壳体生产中高频痛...。
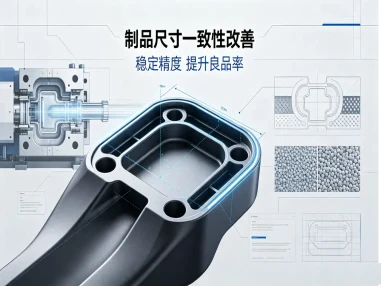
注塑制品尺寸一致性差的成因分析及优化改善方案
在注塑生产过程中,制品尺寸不稳定 批量尺寸一致性差是行业高频质量问题,该缺陷会直接导致产品装配不良 良品率下降 生产返工率升高,严重影响生产效率与产品品质稳定性,制约企业量产交付能力,作为深耕精密注塑设备研发与成型解决方案的高新技术企业,宁波科隆阁机械有限公司依托十余年行业技术积淀 多项自主专...。
技术干货 | 注塑制品表面灰暗失光?科隆阁教你快速排查整改!
在塑料制品生产中,表面光泽度是评判产品品质的核心指标之