

射嘴与模具浇口套不同心,是调试中最常被"目视凑合"的一步:看着在中间,实际偏零点几毫米,就会出现漏料、料垫不稳、浇口套单边磨损。本文按基准、检测、调整、热态复校,讲清把射嘴校到定位圈中心的方法。
一、先把三个基准分清
1.1 定位圈才是基准
模具的定位圈与头板(定模板)中心孔配合,决定整副模具在机器上的位置。射嘴要对准的是定位圈中心,而不是头板上"看着差不多"的位置。定位圈内径与浇口套外径之间通常留 0.05–0.15 mm 的配合间隙,这段间隙就是对中允许公差的来源之一。
1.2 偏心的三种代价
贴合面漏料:两端面不平行,熔料从缝里挤出,清料频繁。
料垫不稳:进料阻力随偏心变化,制品重量波动,工艺怎么调都差一点。
机械损伤:浇口套单边磨损、射嘴被顶弯、导轨受侧向力,偏差越跑越大。
1.3 偏差控制到多少算合格
常规机型以 ≤0.2 mm 作为合格线;精密薄壁件、小浇口(≤φ2 mm)建议 ≤0.1 mm;热流道与点浇口模具要求更严,按模具厂给的公差执行。
二、调整之前要做的准备
断电挂牌、泄压降温,避免烫伤,也避免热态尺寸干扰冷态读数。
必要时拆下防护罩与加热圈,露出射嘴外圆作测量面。
清洁定位圈内孔、浇口套外圆与射嘴端面,残料和油污会让百分表读数失真。
确认模具已锁紧到位、定位圈完全进入头板定位孔,否则测出来的中心是"假中心"。
三、怎么测:三种方法互为复核
3.1 百分表法(首选)
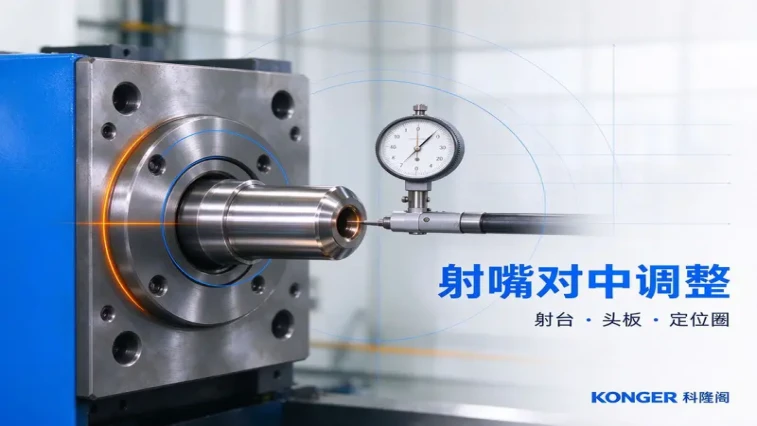
磁力表座吸在头板或定模固定板上,表头垂直触射嘴外圆靠近前端 10–20 mm 处,取上、下、左、右四点读数:左右差反映 X 向偏差,上下差反映 Y 向偏差。表头压缩量要一致、表座刚性足够、避开加热圈引线。读四点比读两点更容易发现锥度与椭圆。
3.2 印痕法(现场粗判)
浇口套端面贴薄纸或薄涂红丹,射嘴低速轻压,看压痕是否居中。快,适合初判,不作验收依据。
3.3 塞尺与目视
贴合后沿四周塞尺,间隙应均匀;一侧塞得进、一侧塞不进即偏心。受射嘴锥面影响易误判,只作辅助。
四、往哪个方向调
4.1 左右偏移
松开锁紧螺母,按读数逐步顶进横向调整螺栓,每次调完复测,不要一次顶到位;导轨有间隙时调整量与读数不是 1:1,靠"调一点、测一次"逼近。
4.2 高低偏移
射台与机架之间加垫片或斜铁:加垫抬、减垫降,斜铁精度更高。高度改动会影响导轨贴合,调完复查进退是否顺畅。
4.3 射嘴低头
射嘴悬臂较长时更容易低头。先检查射台前端支撑与导轨磨损,确认结构无异常,再在冷态把射嘴中心留一点高于基准的余量,热态复测后定值。
4.4 锁紧后必须复测
所有螺栓按对角顺序、分两到三次拧到规定扭矩。锁紧本身就会带来 0.05 mm 级位移,锁完必须重新打表,必要时二次微调。
五、热态复校:最容易被跳过的一步
冷态对得准,升温后射嘴沿轴向伸长、前端上翘或下垂,中心随之偏移。做法是加热到实际生产温度、恒温 20–30 分钟,在贴合状态下复测一次,修正冷态预留量。长射嘴与高温料(PA、PC、PET)偏移更明显,必须热态验收。
六、科隆阁机型在这件事上的结构便利
同轴基准加工:K-TEC 系列(K-TEC120、K-TEC170、K-TEC1200 等)头板定位孔与射台中心线按同一基准加工,定位圈配合面规整,冷态找基准少走弯路。
加厚头板、变形小:锁模力传递路径短,头板不易翘曲,对中结果保持性好,不容易"调好两个月又偏"。
射台直线导轨:进退平稳、侧向间隙小,微调后不易回弹,锁紧复测位移更小。
专用机型匹配:PET 瓶胚、仿真花草、TPR 软胶、阻燃尼龙等专用配置按制品匹配射嘴与浇口套,减少"通用射嘴硬套小浇口"的偏心;CMS 双色与夹心机型的平行双射台、共用射嘴结构对中要求更高。
服务侧:科隆阁在装机环节把对中与试模纳入交付指导,避免"能打 product 就算完"。
七、常见问题速查
贴合处总漏料:先查对中与端面平行度,再查射嘴温度与背压设定。
换模后中心又偏:多是模具定位圈与浇口套不同心或定位圈磨损,问题在模具不在机器。
调好一段时间又偏:查射台锁紧螺栓是否松动、导轨是否磨损、头板是否受热变形。
百分表读数跳动大:表座刚性不足、测量面有残料,或射台移动时有爬行。
结语
射嘴对中不是把射嘴挪到"看着中间",而是让射嘴轴线、定位圈中心、浇口套中心三线重合,且在热态下依然重合。冷态打表、锁紧复测、热态验收,三步都做完才算调好。科隆阁在头板基准、射台导轨与专用机型配置上的取向,正是为了让这套基准不容易走样。